Livello 3: Strutturato
Uno stabilimento di Livello 3 ottiene tra 400 e 599 punti nel Factory Excellence Index. Routine e definizioni sono scritte e seguite; reagisce entro il turno e affronta ogni settimana le perdite principali.
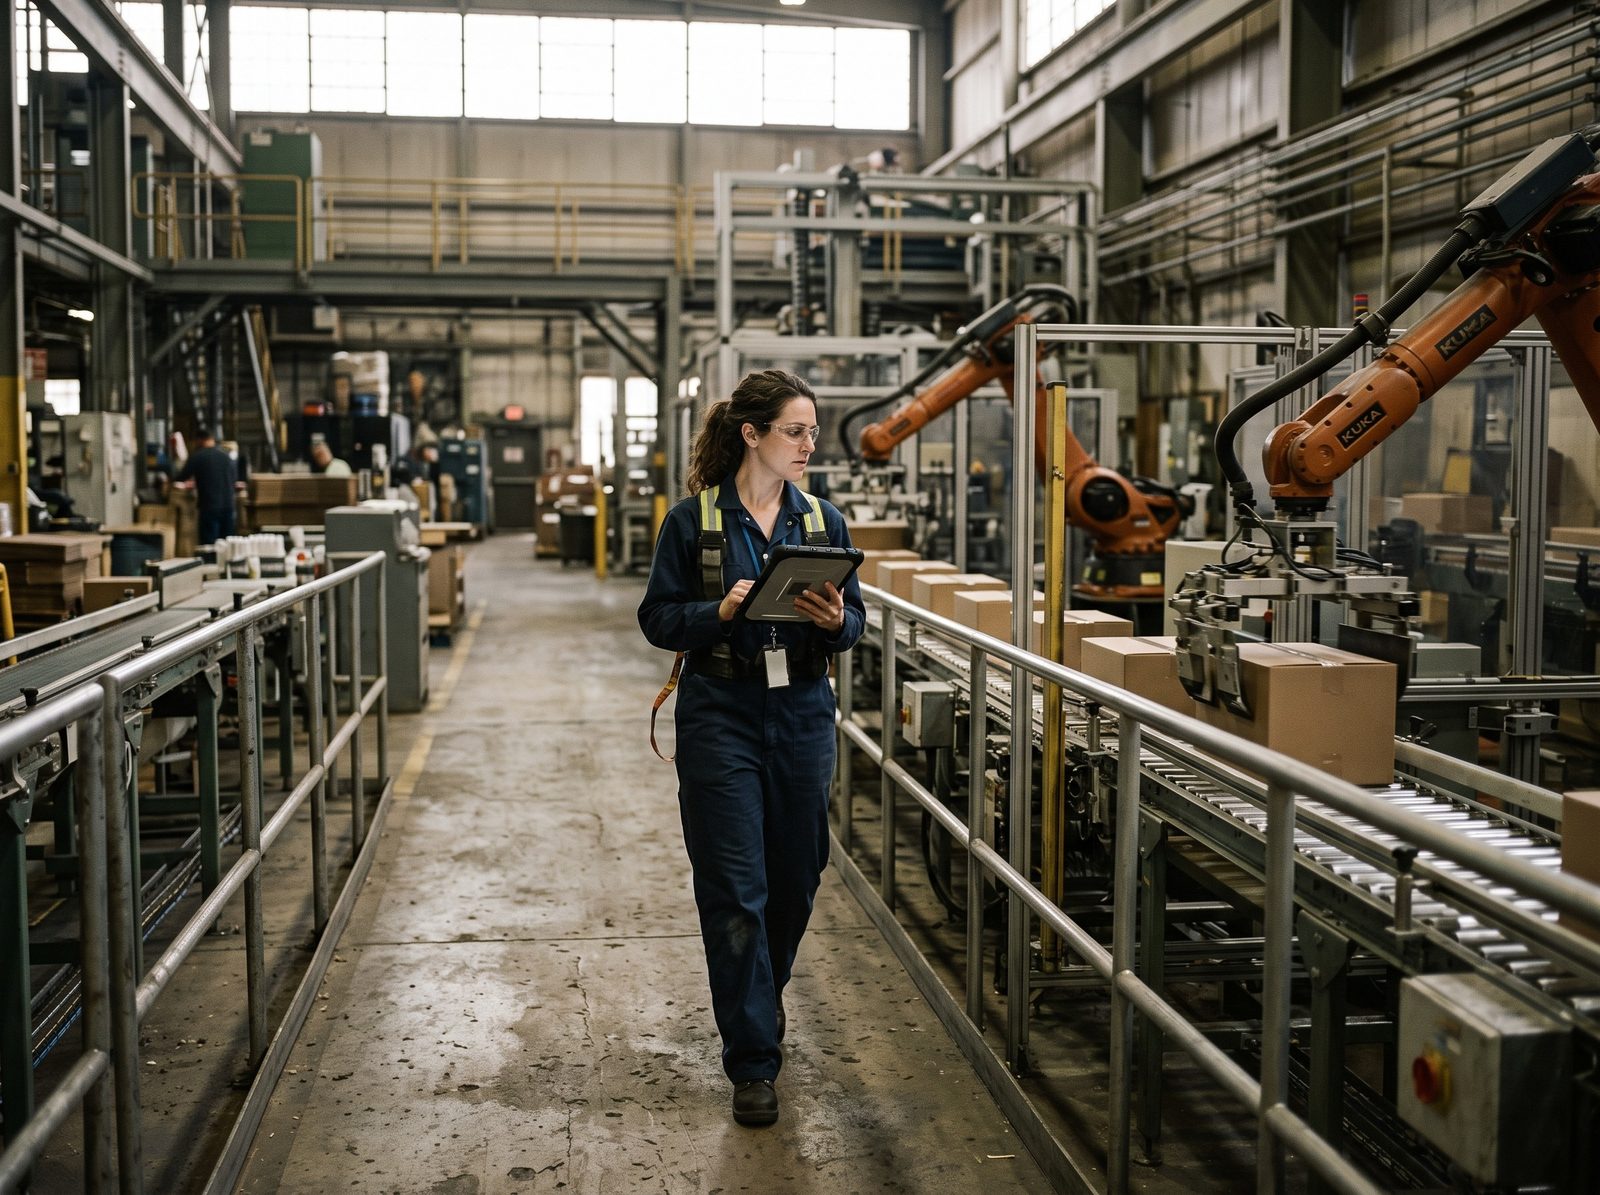
Un giro di 30 minuti in reparto in uno stabilimento di Livello 3
Al cambio turno, il team leader uscente compila il modulo standard di passaggio di consegne: stato, problemi aperti, sicurezza. Il modulo viene letto nell'ufficio dei team leader invece che in linea, quindi le domande su un problema aperto aspettano la pausa successiva.
La lavagna di ogni linea viene aggiornata a ogni turno con la produzione rispetto al piano e i problemi principali. Dice come è finito l'ultimo turno, non se quello in corso è in ritardo.
La riunione di stabilimento inizia puntuale con un ordine del giorno fisso: sicurezza, qualità, produzione, problemi. Le causali di fermo sono state inserite durante il turno da un elenco di codici, e il Pareto della settimana scorsa è appeso al muro con le prime voci assegnate a persone nominate. La riunione scopre ancora alcuni problemi per la prima volta, perché prima non succede nulla a livello di linea.
Quando il collo di bottiglia si ferma, l'operatore registra il fermo con un codice causale e segue la regola di escalation scritta per i guasti. Se il fermo è importante, si scrive un'analisi 5 perché e la contromisura entra nell'elenco delle azioni con responsabile e data. Sarà seguita fino al completamento, ma nessuno verifica ancora con i dati se ha funzionato.
Le microfermate sfuggono quasi sempre, le perdite di velocità sono invisibili e la linea sa di essere andata in ritardo solo a turno finito.
Come si presentano di solito i sei pilastri al Livello 3
La tabella segue la terza risposta ancorata di ogni domanda del modello. La metta accanto agli indici dei pilastri del report della sua valutazione; le pagine dei pilastri riportano tutte le risposte ancorate.
| Pilastro | Pratica tipica a questo livello |
|---|---|
| Visibilità delle prestazioni | Gli operatori registrano i fermi durante il turno da un elenco di causali; le microfermate sfuggono quasi sempre. La linea sa di essere in ritardo a fine turno. Un'unica definizione scritta della prestazione in tutto lo stabilimento, compreso il tempo pianificato. Risultati esposti in linea per turno o al giorno. |
| Gestione quotidiana e routine di turno | Una riunione quotidiana di stabilimento con ordine del giorno fisso. Un modulo standard di passaggio di consegne su stato, problemi aperti e sicurezza. Lavagne aggiornate a ogni turno. Regole di escalation scritte per gli eventi importanti. I capiturno seguono una routine quotidiana scritta: giro in reparto, riunione, controlli. |
| Risoluzione dei problemi su perdite e fermi | Un Pareto settimanale delle perdite per causale, con le prime voci assegnate. 5 perché o diagramma a spina di pesce per gli eventi importanti. Azioni seguite fino al completamento. Manutenzione programmata rispettata e dati sui guasti condivisi. Tempi di cambio formato registrati; microfermate stimate. |
| Motore del miglioramento | Un piano annuale di miglioramento collegato agli obiettivi di stabilimento. Un elenco centrale delle azioni con responsabili e scadenze. Istruzioni di lavoro standard per le operazioni chiave, aggiornate quando si verificano problemi. Guadagni calcolati con un metodo comune; progetti principali seguiti nel tempo. |
| Persone e responsabilizzazione in prima linea | Una matrice delle competenze per linea, aggiornata almeno una volta l'anno. Un sistema di raccolta idee con tempi di risposta garantiti. Inserimento strutturato dei nuovi team leader. Risultati riconosciuti nelle riunioni di squadra. Indagini regolari seguite da azioni. |
| Basi di dati e connettività | Macchine collo di bottiglia connesse, dati raccolti in modo centralizzato. Tempi ciclo ideali e codici causale definiti per le linee principali. Alcune esportazioni automatiche. Un database centrale con accesso su richiesta. Rete degli uffici e rete di produzione separate. |
Cosa trattiene gli stabilimenti al Livello 3
- Saperlo a fine turno. A quel punto le ore sono perse. Uno stabilimento di Livello 3 vede le proprie perdite con precisione, ma troppo tardi per recuperarle entro il turno.
- Confondere «fatto» con «ha funzionato». Un elenco delle azioni che chiude le voci quando il compito è terminato premia l'attività. Senza un confronto prima/dopo sulla perdita, le stesse causali tornano in cima al Pareto.
- Una sola riunione che fa il lavoro di tutti. Quando la riunione di stabilimento è l'unico livello, scopre i problemi invece di riceverli, e si allunga. I problemi di linea aspettano un giorno per una decisione che un team leader potrebbe prendere in cinque minuti.
- Standard che cambiano solo dopo un problema. Se le istruzioni vengono aggiornate quando qualcosa va storto ma non quando qualcosa migliora, ogni miglioramento vive nella testa di chi l'ha realizzato.
- Routine che reggono solo nelle giornate buone. La routine scritta dei capiturno è la prima cosa che salta quando una linea è ferma. Senza verifiche del rispetto, nessuno si accorge della deriva.
Cinque azioni che portano uno stabilimento al Livello 4
Queste azioni riprendono la terza «azione successiva» delle domande pertinenti del modello, partendo dal collo di bottiglia.
- Mese 1: una lavagna ora per ora sul collo di bottigliaSostituire la registrazione di fine turno con una lavagna ora per ora piano/effettivo, compilata dalla squadra, con una causale accanto a ogni ora mancata. Un'ora mancata diventa qualcosa su cui agire durante il turno, non qualcosa da spiegare il giorno dopo.
- Mese 1: aggiungere un livello di lineaTenere una breve riunione di linea prima della riunione di stabilimento, così che i problemi arrivino dal reparto invece di essere scoperti. Spostare il passaggio di consegne in linea, come riunione di cinque minuti di persona davanti alla lavagna, da cui ogni problema aperto esce con un nome.
- Mese 2: mettere alla prova l'escalation, rilevare i fermi alla fonteRegistrare per un mese ogni escalation con l'ora in cui è stata sollevata e quella della risposta, poi regolare le soglie. Sul collo di bottiglia, collegare un segnale macchina (marcia/arresto o impulso di ciclo) così che i fermi vengano rilevati automaticamente, e lasciare agli operatori un solo compito: assegnare la causale.
- Mese 2: dare un valore alle perdite, verificare le soluzioniConvertire le perdite principali in ore e in denaro con un costo orario concordato con l'amministrazione. Scrivere i criteri che fanno scattare un'analisi completa, per esempio ogni fermo oltre due ore o la stessa causale tre volte in una settimana. Chiudere un'azione solo quando i dati di perdita mostrano un cambiamento su due-quattro settimane.
- Mese 3: consolidare i guadagniMettere gli standard sotto controllo di revisione e rendere «aggiornare lo standard» un passaggio obbligatorio prima di chiudere qualsiasi miglioramento. Tenere sulla lavagna di linea l'indicatore chiave di ogni progetto chiuso, con una soglia che lo fa riaprire. Estendere lo standard di lavoro ai responsabili, con brevi audit di processo a più livelli in linea.
Alla fine del trimestre, ripeta la valutazione.
Cosa significa il Livello 3 per il riconoscimento
Il Livello 3 è il primo livello idoneo alla Factory Excellence Recognition. L'autovalutazione da sola non basta: lo stabilimento richiede la verifica, facoltativa e gratuita. Carica le evidenze e sostiene un colloquio in videoconferenza di 45 minuti con due giurati.
Al Livello 3 le evidenze migliori sono quelle che lo stabilimento produce già: una foto della lavagna di linea, il Pareto settimanale delle perdite, l'elenco delle azioni con responsabili e scadenze, una matrice delle competenze. Lo stato di stabilimento verificato è datato e vale 12 mesi, e gli stabilimenti verificati possono comparire nel registro pubblico se acconsentono.
Due volte l'anno, la giuria di ogni lega regionale esamina gli stabilimenti verificati e assegna il riconoscimento al Livello 3, 4 o 5. Il primo ciclo si svolge nella lega Francia ed Europa occidentale e nella lega Americhe, con data limite il 31 marzo 2027. Le altre leghe offrono già la valutazione e il report, e apriranno il riconoscimento quando le loro giurie saranno costituite.
Il livello complessivo non può superare di più di un livello quello del pilastro più debole. Per essere indicato al Livello 3, ogni pilastro deve essere al Livello 2 o superiore. Uno stabilimento verificato oggi al Livello 3 può anche puntare alla distinzione Maggiori progressi, che richiede due valutazioni verificate a distanza di almeno sei mesi.
Domande
Vale la pena richiedere la verifica al Livello 3?
Se desidera uno sguardo esterno sulle sue pratiche, sì. La verifica mette alla prova le sue risposte con le evidenze e con un confronto con due professionisti.
Servono macchine connesse per essere al Livello 3?
Non necessariamente. La risposta di Livello 3 del pilastro Dati descrive macchine collo di bottiglia connesse con dati raccolti in modo centralizzato, ma il livello complessivo ammette un pilastro un livello più in basso. Uno stabilimento con gli altri pilastri al Livello 3 e il pilastro Dati al Livello 2 resta al Livello 3 complessivo. Per raggiungere il Livello 4, il pilastro Dati dovrebbe essere al Livello 3 o superiore.
Quali evidenze dobbiamo preparare?
Evidenze di routine che funzionano, non documenti scritti per l'occasione. I giurati chiederanno come viene usato ciascun elemento, quindi scelga quelli che i suoi team leader sanno spiegare. I requisiti dettagliati sulle evidenze saranno pubblicati nella pagina del regolamento.