Nível 3: Estruturado
Uma fábrica de Nível 3 tem entre 400 e 599 pontos no Factory Excellence Index. As suas rotinas e definições estão escritas e são seguidas; reage dentro do turno e ataca as suas principais perdas todas as semanas.
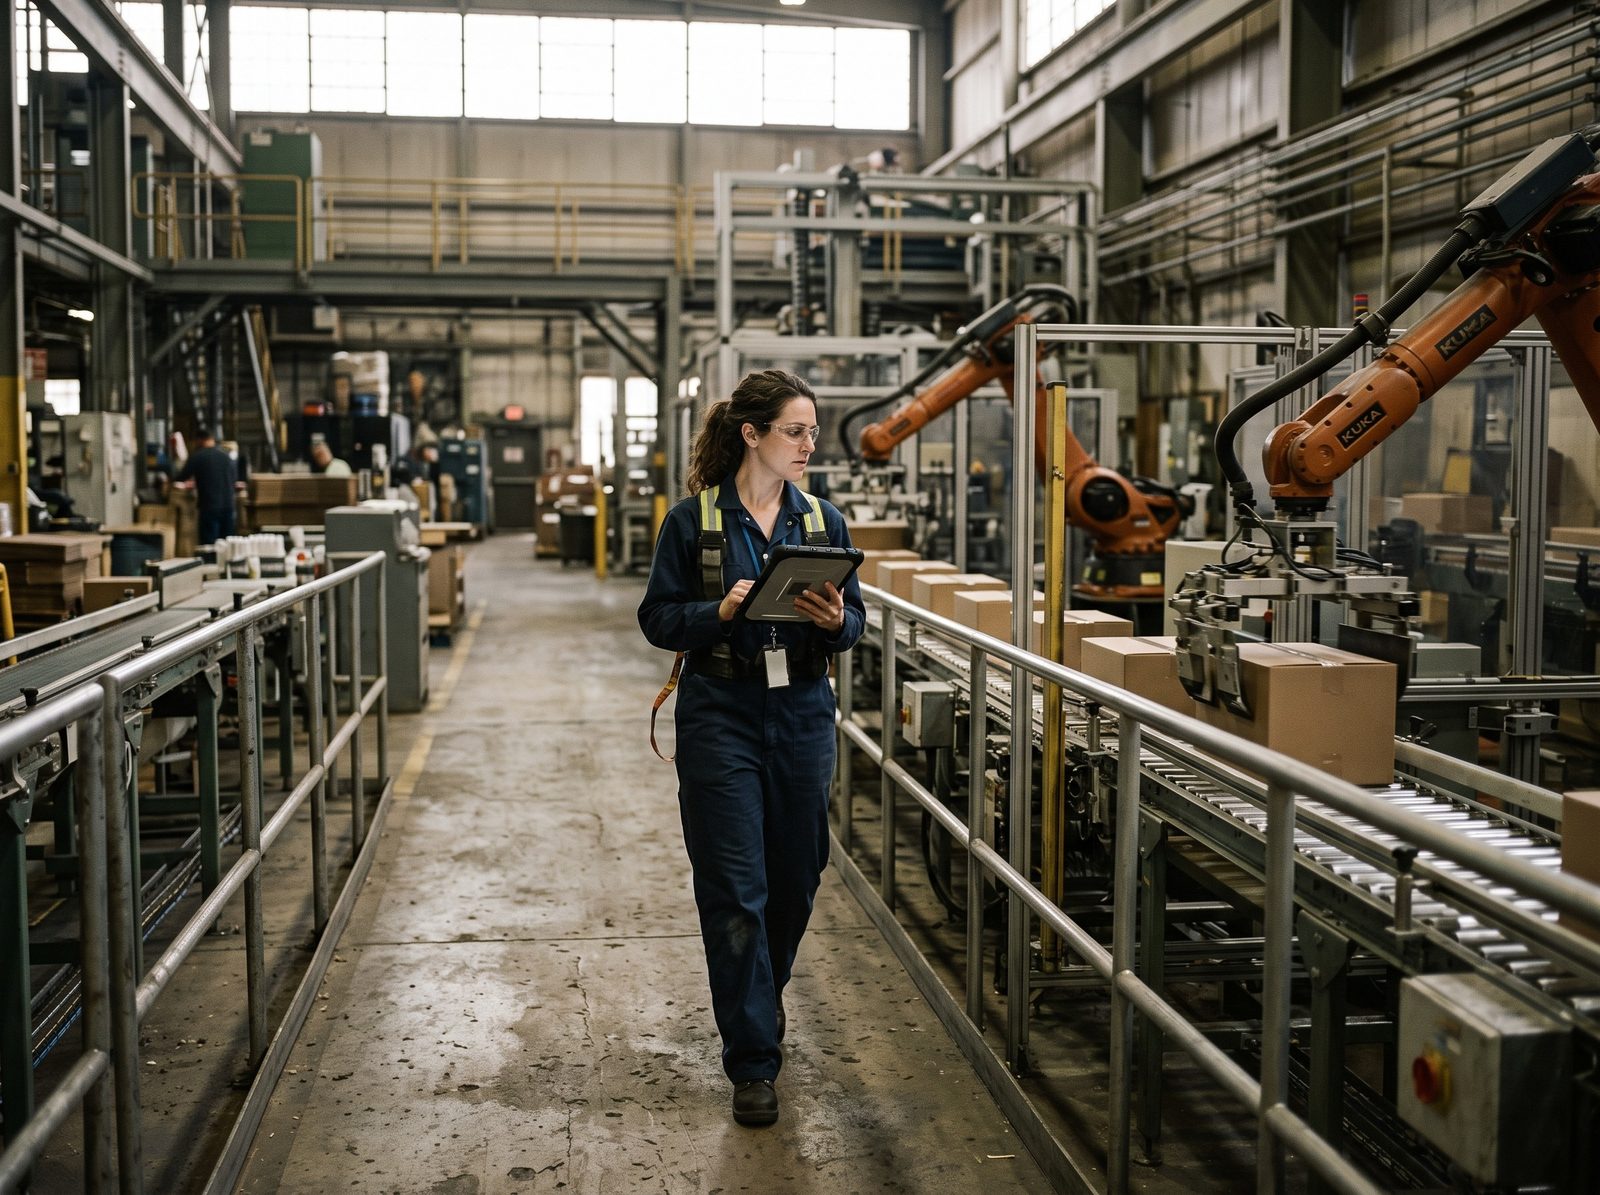
Uma volta de 30 minutos por uma fábrica de Nível 3
Na mudança de turno, o chefe de equipa que sai preenche o formulário padrão de passagem de turno: estado, problemas em aberto, segurança. O formulário é lido no gabinete dos chefes de equipa e não na linha, por isso as perguntas sobre um problema em aberto ficam à espera do intervalo seguinte.
O quadro de cada linha é atualizado em todos os turnos com a produção face ao plano e os principais problemas. Diz-lhe como terminou o último turno, não se o turno atual está atrasado.
A reunião da fábrica começa a horas, com uma ordem de trabalhos fixa: segurança, qualidade, produção, problemas. Os motivos das paragens foram introduzidos durante o turno a partir de uma lista de motivos, e o Pareto da semana passada está na parede com os primeiros itens atribuídos a pessoas nomeadas. Mesmo assim, a reunião ainda descobre alguns problemas pela primeira vez, porque não acontece nada ao nível da linha antes dela.
Quando a linha gargalo para, o operador regista a paragem com um código de motivo e segue a regra de escalamento escrita para avarias. Se a paragem for grave, é redigido um 5 Porquês e a contramedida vai para a lista de ações com um responsável e uma data. Será acompanhada até estar concluída, mas ainda ninguém verifica com dados se resultou.
As micro-paragens escapam quase todas, as perdas de velocidade são invisíveis e a linha só sabe que ficou atrasada depois de o turno terminar.
Como costumam estar os seis pilares no Nível 3
A tabela segue a terceira resposta-âncora de cada pergunta do modelo. Coloque-a ao lado dos índices dos pilares no relatório da sua avaliação; as páginas dos pilares dão as respostas-âncora completas.
| Pilar | Prática típica neste nível |
|---|---|
| Visibilidade do desempenho | Os operadores registam as paragens durante o turno a partir de uma lista de motivos; as micro-paragens escapam quase todas. A linha sabe que está atrasada no fim do turno. Uma definição escrita única do desempenho em toda a fábrica, incluindo o tempo planeado. Resultados afixados na linha por turno ou por dia. |
| Gestão diária e rotinas de turno | Uma reunião diária da fábrica com ordem de trabalhos fixa. Um formulário padrão de passagem de turno que cobre o estado, os problemas em aberto e a segurança. Quadros atualizados em cada turno. Regras de escalamento escritas para os eventos graves. Os supervisores seguem uma rotina diária escrita: volta ao terreno, reunião, verificações. |
| Resolução de problemas de perdas e paragens | Um Pareto semanal das perdas por motivo, com os primeiros itens atribuídos. 5 Porquês ou diagrama de Ishikawa usados nos eventos graves. Ações acompanhadas até estarem concluídas. Manutenção planeada respeitada e dados de avarias partilhados. Tempos de mudança de referência registados; micro-paragens estimadas. |
| Motor de melhoria | Um plano anual de melhoria ligado aos objetivos da fábrica. Uma lista central de ações com responsáveis e datas. Instruções de trabalho padrão para as operações-chave, atualizadas quando surgem problemas. Ganhos calculados com um método comum; os projetos importantes são acompanhados depois. |
| Pessoas e responsabilização no chão de fábrica | Uma matriz de competências por linha, atualizada pelo menos uma vez por ano. Um sistema de ideias com prazo de resposta garantido. Integração estruturada para os novos chefes de equipa. Resultados reconhecidos nas reuniões de equipa. Inquéritos regulares seguidos de ações. |
| Fundamentos de dados e conectividade | Máquinas gargalo ligadas, dados recolhidos de forma centralizada. Tempos de ciclo ideais e códigos de motivo definidos para as linhas principais. Algumas exportações automáticas. Uma base de dados central com acesso a pedido. Rede de escritório e rede de produção separadas. |
O que mantém as fábricas no Nível 3
- Saber no fim do turno. Nessa altura, as horas já se foram. Uma fábrica de Nível 3 vê as suas perdas com exatidão, mas demasiado tarde para as recuperar dentro do turno.
- Confundir «feito» com «resultou». Uma lista de ações que encerra os itens quando a tarefa está terminada premeia a atividade. Sem uma verificação da perda antes e depois, os mesmos motivos voltam ao topo do Pareto.
- Uma reunião a fazer o trabalho de todos. Quando a reunião da fábrica é o único nível, descobre os problemas em vez de os receber, e ultrapassa o tempo. Os problemas da linha esperam um dia por uma decisão que um chefe de equipa poderia tomar em cinco minutos.
- Padrões que só mudam depois de um problema. Se as instruções são atualizadas quando algo corre mal, mas não quando algo melhora, cada melhoria vive na cabeça de quem a fez.
- Rotinas que só se aguentam nos dias bons. A rotina escrita dos supervisores é a primeira coisa a cair quando uma linha para. Sem verificações do cumprimento, ninguém repara no desvio.
Cinco ações que levam uma fábrica ao Nível 4
Estas ações retomam a terceira «próxima ação» das perguntas relevantes do modelo, começando pela linha gargalo.
- Mês 1: um quadro hora a hora na linha gargaloSubstitua o registo de fim de turno por um quadro planeado vs. real hora a hora, preenchido pela equipa, com um motivo ao lado de cada hora falhada. Uma hora falhada passa a ser algo sobre o qual se age durante o turno, e não algo que se explica no dia seguinte.
- Mês 1: acrescentar um nível de reunião na linhaFaça uma reunião curta de linha antes da reunião da fábrica, para que os problemas cheguem do terreno em vez de serem descobertos. Leve a passagem de turno para a linha, como uma reunião presencial de cinco minutos em frente ao quadro, da qual cada problema em aberto sai com um nome.
- Mês 2: testar o escalamento, registar as paragens na origemRegiste durante um mês cada escalamento, com a hora a que foi levantado e a hora a que teve resposta, e depois ajuste os gatilhos. Na linha gargalo, ligue um sinal de máquina (marcha/paragem ou impulso de ciclo) para que as paragens sejam detetadas automaticamente, e deixe aos operadores uma única tarefa: atribuir o motivo.
- Mês 2: pôr preço às perdas, verificar as correçõesConverta as maiores perdas em horas e em dinheiro com um custo por hora acordado com a área financeira. Escreva os gatilhos para uma análise completa, por exemplo qualquer paragem acima de duas horas ou o mesmo motivo três vezes numa semana. Só encerre uma ação quando os dados de perdas mostrarem uma alteração durante duas a quatro semanas.
- Mês 3: consolidar os ganhosColoque os padrões sob controlo de versões e faça de «atualizar o padrão» um passo obrigatório antes de encerrar qualquer melhoria. Mantenha no quadro da linha o indicador-chave de cada projeto encerrado, com um limite que o reabre. Alargue o trabalho padronizado às chefias, com auditorias por camadas curtas na linha.
No fim do trimestre, volte a fazer a avaliação.
O que o Nível 3 significa para o reconhecimento
O Nível 3 é o primeiro nível elegível para a Factory Excellence Recognition. A autoavaliação, por si só, não chega: a fábrica pede a verificação, que é opcional e gratuita. Carrega as evidências e faz uma entrevista por vídeo de 45 minutos com dois jurados.
Boas evidências no Nível 3 são aquilo que a fábrica já produz: uma fotografia do quadro da linha, o Pareto semanal das perdas, a lista de ações com responsáveis e datas, uma matriz de competências. O estatuto de fábrica verificada é datado e válido durante 12 meses, e as fábricas verificadas podem aparecer no registo público se o consentirem.
Duas vezes por ano, o júri de cada liga regional analisa as fábricas verificadas e atribui reconhecimento no Nível 3, 4 ou 5. O primeiro ciclo decorre na liga França e Europa Ocidental e na liga Américas, com data-limite a 31 de março de 2027. As outras ligas já disponibilizam a avaliação e o relatório, e abrirão o reconhecimento quando os seus júris estiverem constituídos.
O nível global não pode estar mais do que um nível acima do pilar mais fraco. Para aparecer no Nível 3, todos os pilares têm de estar no Nível 2 ou acima. Uma fábrica verificada agora no Nível 3 pode também apontar à distinção Most Improved, que exige duas avaliações verificadas com pelo menos seis meses de intervalo.
Perguntas
Vale a pena pedir a verificação no Nível 3?
Se quiser um olhar externo sobre as suas práticas, sim. A verificação testa as suas respostas com evidências e com uma conversa com dois profissionais do terreno.
Precisamos de máquinas ligadas para estar no Nível 3?
Não necessariamente. A resposta de Nível 3 no pilar Dados descreve máquinas gargalo ligadas, com dados recolhidos de forma centralizada, mas o nível global permite que um pilar fique um nível abaixo. Uma fábrica com os outros pilares no Nível 3 e o pilar Dados no Nível 2 continua a estar no Nível 3 global. Para chegar ao Nível 4, o pilar Dados teria de estar no Nível 3 ou acima.
Que evidências devemos preparar?
Evidências de rotinas que funcionam, não documentos escritos para a ocasião. Os jurados vão perguntar como cada elemento é usado, por isso escolha elementos que os seus chefes de equipa consigam explicar. Os requisitos detalhados de evidências serão publicados na página do regulamento.