Nível 1: Reativo
Uma fábrica de Nível 1 tem entre 0 e 199 pontos no Factory Excellence Index. O desempenho é gerido de memória e a partir da última crise, por isso a maior parte das perdas fica invisível e as correções raramente duram.
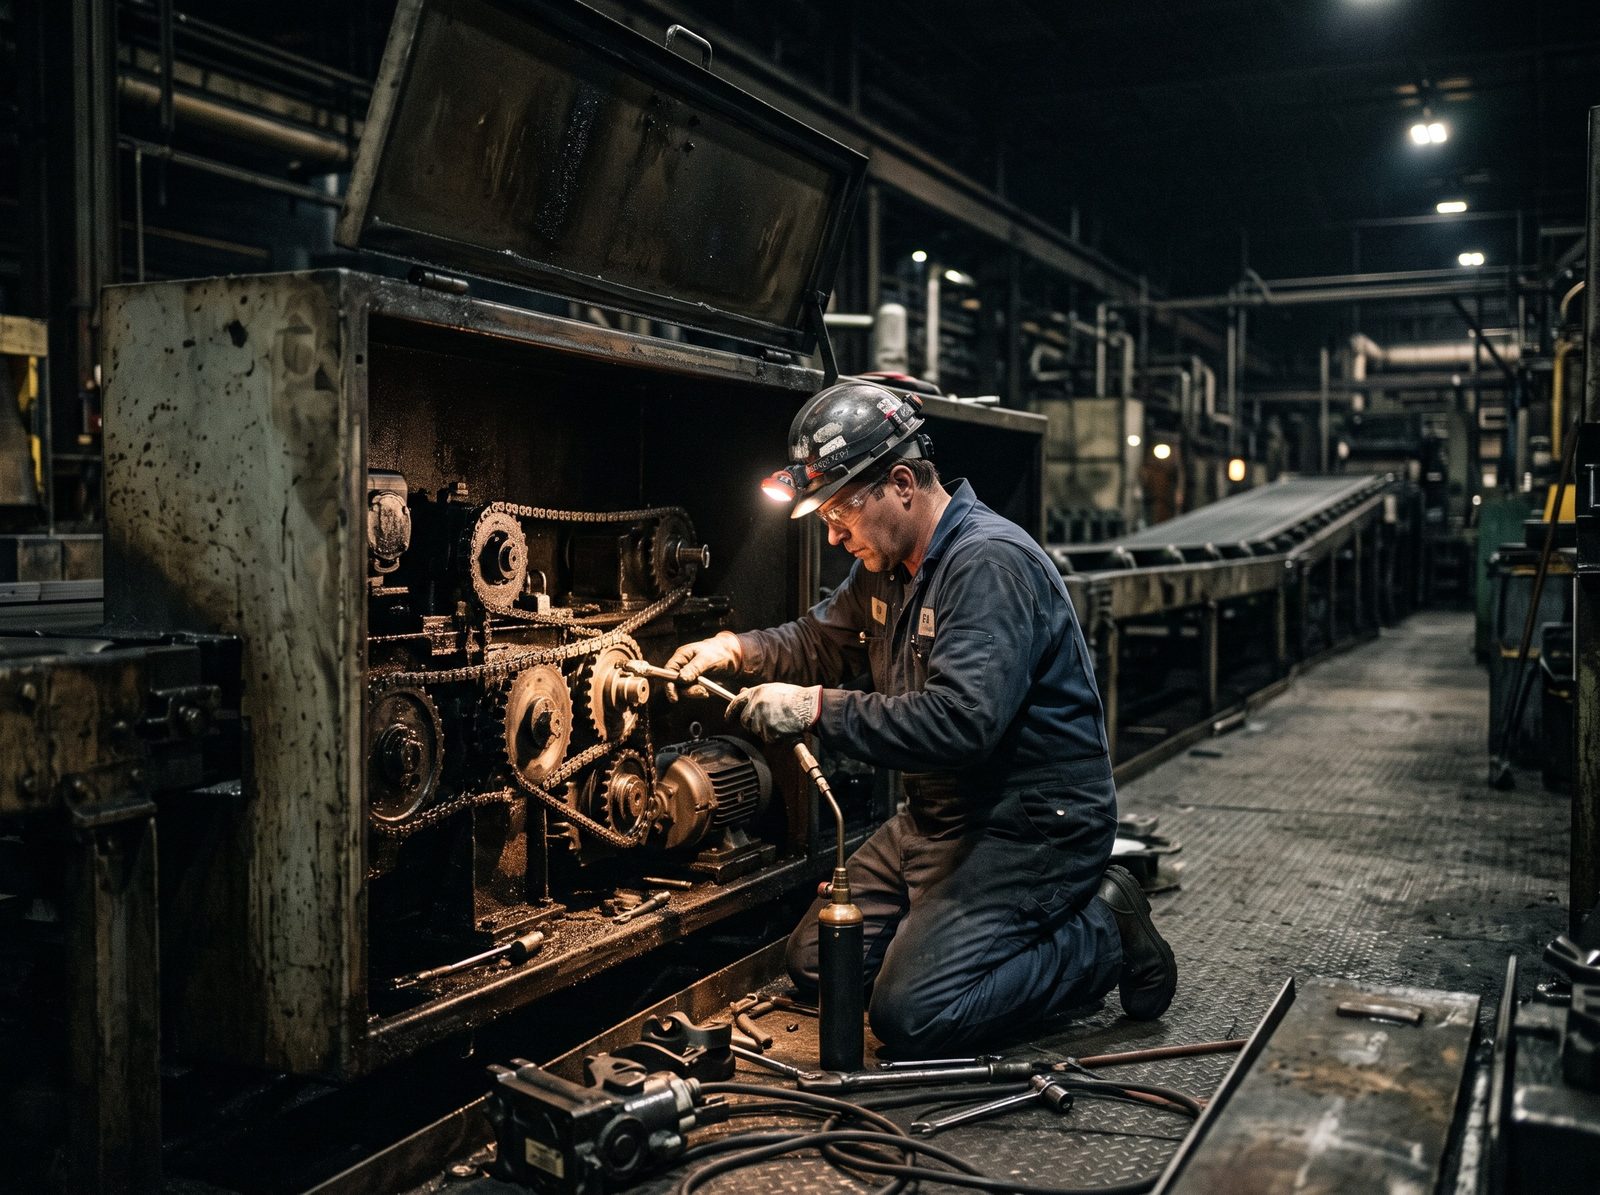
Uma volta de 30 minutos por uma fábrica de Nível 1
Chegue na mudança de turno e o padrão aparece depressa. O turno da noite está a sair enquanto o da manhã entra, e o que aconteceu durante a noite passa de boca em boca, se passar. O chefe de equipa que entra descobre que a linha gargalo esteve parada parte da noite porque repara que faltam paletes na contagem.
O quadro junto à linha, se existir, tem uma data de há várias semanas, o número de telefone da manutenção e um cartaz de segurança. Ninguém escreve nele durante o turno. A produção face ao plano não está afixada em nenhum sítio onde um operador a possa ver.
A reunião da manhã, quando acontece, faz-se no gabinete do diretor de produção e começa quando já chegou gente suficiente. Os números vêm de uma folha de cálculo que alguém atualizou na semana passada, e a conversa depressa passa a ser sobre quem tem a culpa do que ficou por produzir.
Vinte minutos depois do início da volta, uma máquina da linha gargalo para. O operador espera e depois vai à procura de um técnico, que a volta a pôr em marcha e se vai embora. Ninguém regista quanto tempo a linha esteve parada nem porquê. Se voltar a acontecer amanhã, será resolvido por quem estiver de turno, da forma que souber.
Nada disto quer dizer que as pessoas não se importam. O que falta é um sistema que torne as perdas visíveis, para que a fábrica possa escolher quais atacar em vez de reagir a todas.
Como costumam estar os seis pilares no Nível 1
A tabela segue a primeira resposta-âncora de cada pergunta do modelo. O relatório da sua avaliação pode mostrar um pilar um degrau acima dos outros: é aí que já existe algo sobre o qual construir.
| Pilar | Prática típica neste nível |
|---|---|
| Visibilidade do desempenho | Só as avarias grandes ficam num livro de ocorrências. A linha fica a saber que estava atrasada por um relatório semanal ou mensal. A quantidade produzida é o único indicador, os números são contestados nas reuniões e as pessoas mantêm as suas próprias contagens. |
| Gestão diária e rotinas de turno | Não há reunião regular; os problemas resolvem-se à medida que aparecem. A passagem de turno é oral ou não existe. Os quadros não existem ou estão desatualizados, o escalamento depende de quem está de turno e os supervisores passam o dia a apagar fogos. |
| Resolução de problemas de perdas e paragens | O problema que faz mais barulho ou a última avaria recebem a atenção. As correções são aplicadas sem análise e ninguém verifica se resultaram. A manutenção reage às avarias e os dois departamentos culpam-se mutuamente. As mudanças de referência e as micro-paragens não são medidas. |
| Motor de melhoria | Não há programa; as melhorias acontecem de forma pontual. As ações acordadas não são acompanhadas, os métodos de trabalho dependem da pessoa, os ganhos não são medidos e os resultados desvanecem-se depressa. |
| Pessoas e responsabilização no chão de fábrica | As competências aprendem-se no posto, sem registo. Os operadores comunicam problemas e nada mais. Os chefes de equipa são promovidos pela competência técnica, sem formação em liderança, o bom trabalho não é reconhecido e o chão de fábrica não tem canal para ser ouvido. |
| Fundamentos de dados e conectividade | Nenhuma máquina está ligada e não há dados de referência, como os tempos de ciclo ideais. Os dados de produção estão em ficheiros pessoais, isolados dos outros sistemas. A cibersegurança do chão de fábrica não é considerada. |
Cada pilar tem a sua própria página com o conjunto completo de respostas-âncora: visibilidade, gestão diária, resolução de problemas, melhoria, pessoas e dados.
O que mantém as fábricas no Nível 1
- Apagar fogos consome o tempo necessário para deixar de apagar fogos. Um supervisor que passa o turno inteiro atrás das avarias não tem meia hora para uma volta ao terreno nem para uma análise semanal das paragens, e por isso as avarias continuam. O relatório chama a este perfil «A apagar fogos».
- Começar demasiado largo. Um programa lançado em todas as linhas ao mesmo tempo exige mais atenção do que uma fábrica de Nível 1 tem disponível, e acaba por encalhar. Uma linha, normalmente a linha gargalo, chega para criar os primeiros hábitos.
- Começar por um ecrã em vez de uma rotina. Um ecrã que ninguém analisa numa reunião passa a fazer parte da decoração. Os primeiros dados de que uma fábrica de Nível 1 precisa podem ser escritos à mão, desde que alguém os leia todas as manhãs.
- Rotinas que dependem de uma pessoa. Se a reunião da manhã só acontece quando o diretor de fábrica está presente, ainda não é uma rotina. Teste-a pelo que acontece durante as férias.
- Usar os números para encontrar um culpado. Quando uma paragem registada por um operador volta sob a forma de repreensão, as pessoas deixam de registar paragens. Os dados ficam mais escassos e a fábrica fica mais cega.
Cinco ações que levam uma fábrica ao Nível 2
Estas ações vêm da primeira «próxima ação» das perguntas relevantes do modelo. Não custam praticamente nada, funcionam em papel e estão ordenadas de modo a que cada uma crie o tempo ou a informação de que a seguinte precisa.
- Semana 1: uma reunião diária em péFaça uma reunião em pé de 15 minutos à mesma hora e no mesmo sítio todos os dias, com quatro temas: segurança, qualidade, produção, problemas. Faça-a mesmo nos dias em que há pouco a dizer; nesta fase, o hábito conta mais do que o conteúdo.
- Semanas 1 a 4: um registo de turno na linha gargaloColoque na linha gargalo um registo de uma página: hora de início, hora de fim e motivo em texto livre para cada paragem acima de cinco minutos. Reveja-o na reunião em pé todas as manhãs durante quatro semanas antes de acrescentar o que quer que seja. Ao lado, afixe a produção da véspera face ao plano para cada linha, em papel se for preciso.
- Semana 2: uma página de regras de escalamentoPara cada linha, escreva a quem ligar em caso de avaria, de problema de qualidade e de falta de material, em todos os turnos. Acrescente uma passagem de turno escrita de três linhas por turno: o que produziu, o que parou e o que continua em aberto.
- A partir da semana 3: as cinco de segunda-feiraTodas as segundas-feiras, liste as cinco paragens mais longas da semana anterior na linha gargalo e escolha uma para trabalhar. Para qualquer avaria acima de uma hora, escreva o que aconteceu e porquê antes de dar o trabalho por encerrado. Coloque cada ação numa lista única, com um responsável, uma data e uma coluna extra: como vamos saber que resultou?
- A partir da semana 4: proteger a volta do supervisorPeça a cada supervisor que reserve 30 minutos por dia para uma volta ao terreno, sempre pelo mesmo percurso e à mesma hora. Na reunião em pé, faça uma pergunta à equipa: o que vos atrasou ontem? Escreva as respostas no quadro.
Ao fim de 90 dias, volte a fazer a avaliação e compare-a, resposta a resposta, com a primeira. As perguntas que mexeram mostram que hábitos se mantiveram; as que não mexeram mostram para onde devem ir os 90 dias seguintes.
O que o Nível 1 significa para o reconhecimento
As fábricas de Nível 1 não são elegíveis para a Factory Excellence Recognition. Recebem o mesmo relatório imediato que todas as outras: pontuação, nível, gráfico radar, índices dos pilares, padrão de perfil e as três maiores lacunas, cada uma com uma ação concreta a 90 dias. Para uma fábrica de Nível 1, esse relatório é o plano.
O reconhecimento começa no Nível 3, depois de uma verificação opcional e gratuita. Chegar lá obriga a subir primeiro os pilares mais fracos, por causa da regra abaixo.
O seu nível global não pode estar mais do que um nível acima do nível do seu pilar mais fraco. Uma fábrica cujo pilar Dados está no Nível 1 pode chegar ao Nível 2 global, mas não ao Nível 3, por mais fortes que sejam os outros pilares. O cálculo está descrito na página da metodologia.
Perguntas
Um resultado de Nível 1 é um mau resultado?
É um ponto de partida exato, o que é mais útil do que um ponto de partida lisonjeiro. O Índice mede práticas de gestão, não esforço nem talento, e uma pontuação de Nível 1 diz que a fábrica ainda não tem as rotinas que tornam as perdas visíveis. As três ações a 90 dias do relatório foram escritas exatamente para essa situação.
Precisamos de software para passar ao Nível 2?
Não. Todas as ações desta página funcionam em papel ou numa folha de cálculo: um registo de paragens, uma página de escalamento, uma lista de segunda-feira, uma reunião em pé. O Índice está aberto a fábricas que usem qualquer sistema ou nenhum, e participar não exige qualquer compra. As orientações sobre opções de monitorização são tratadas à parte em factorymetrics.org.
Por que linha devemos começar?
Pela linha gargalo: a linha ou a máquina que limita o que a fábrica consegue expedir. O tempo perdido ali é perdido para toda a fábrica, por isso é ali que um registo de paragens e uma revisão à segunda-feira dão retorno primeiro.