Nivel 1: Reactivo
Una planta de Nivel 1 obtiene entre 0 y 199 puntos en el Factory Excellence Index. El desempeño se gestiona de memoria y a partir de la última crisis, así que la mayoría de las pérdidas siguen siendo invisibles y las soluciones rara vez duran.
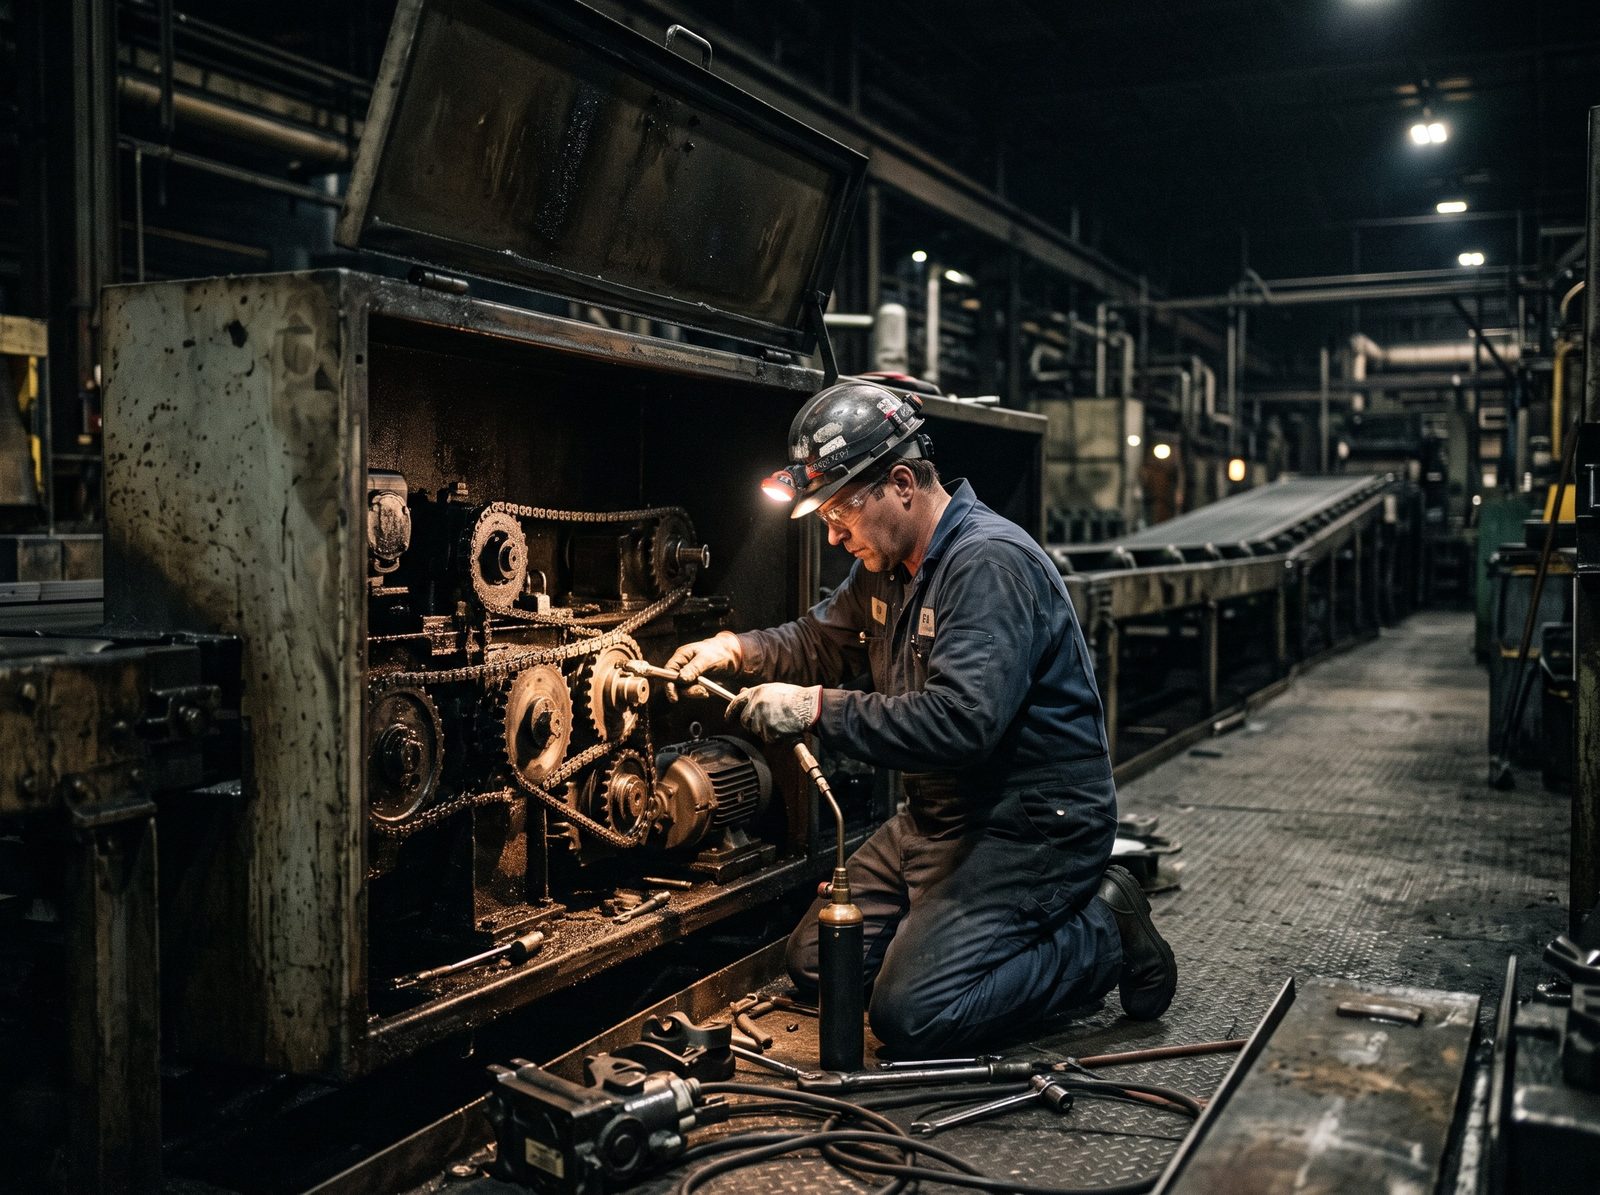
Un recorrido de 30 minutos por una planta de Nivel 1
Llegue en el cambio de turno y el patrón se ve enseguida. El turno de noche se marcha mientras entra el de mañana, y lo ocurrido durante la noche se transmite de palabra, si es que se transmite. El jefe de equipo entrante se entera de que el cuello de botella estuvo parado parte de la noche porque ve que faltan palés.
El tablero junto a la línea, si lo hay, tiene una fecha de hace varias semanas, el teléfono de mantenimiento y un cartel de seguridad. Nadie escribe en él durante el turno. La producción frente al plan no está expuesta en ningún sitio donde un operario pueda verla.
La reunión de la mañana, cuando se celebra, tiene lugar en el despacho del jefe de producción y empieza cuando ha llegado suficiente gente. Las cifras salen de una hoja de cálculo que alguien actualizó la semana pasada, y la conversación deriva pronto hacia de quién es la culpa del déficit.
A los veinte minutos de recorrido, una máquina del cuello de botella se para. El operario espera y luego va a buscar a un técnico, que la vuelve a arrancar y se marcha. Nadie anota cuánto tiempo estuvo parada la línea ni por qué. Si vuelve a ocurrir mañana, lo resolverá quien esté de turno, a su manera.
Nada de esto significa que a la gente no le importe. Lo que falta es un sistema que haga visibles las pérdidas, para que la planta pueda elegir cuáles atacar en lugar de reaccionar ante todas.
Cómo suelen estar los seis pilares en el Nivel 1
La tabla recoge la primera respuesta definida de cada pregunta del modelo. El informe de su propia evaluación puede mostrar un pilar un escalón por encima del resto: ahí es donde ya hay algo sobre lo que construir.
| Pilar | Práctica habitual en este nivel |
|---|---|
| Visibilidad del desempeño | Solo las averías importantes se anotan en un libro de registro. La línea se entera de que iba retrasada por un informe semanal o mensual. El recuento de producción es el único indicador, las cifras se discuten en las reuniones y cada uno lleva su propio recuento. |
| Gestión diaria y rutinas de turno | No hay reunión periódica; los problemas se tratan según van surgiendo. El relevo es de palabra o no existe. Los tableros no existen o están desactualizados, el escalado depende de quién esté de turno y los supervisores se pasan el día apagando fuegos. |
| Resolución de problemas de pérdidas y paradas | La atención se la lleva el problema que más ruido hace o la última avería. Las soluciones se aplican sin análisis y nadie comprueba si han funcionado. Mantenimiento reacciona ante las averías y los dos departamentos se culpan mutuamente. Los cambios de formato y las paradas cortas no se miden. |
| Motor de mejora | No hay programa; las mejoras surgen sobre la marcha. Las acciones acordadas no se siguen, los métodos de trabajo dependen de la persona, los beneficios no se miden y los resultados se diluyen rápidamente. |
| Personas y responsabilidad de primera línea | Las competencias se aprenden en el puesto, sin registro. Los operarios comunican problemas y nada más. Los jefes de equipo se ascienden por su competencia técnica sin formación en liderazgo, el buen trabajo no se reconoce y la primera línea no tiene ningún canal para hacerse oír. |
| Fundamentos de datos y conectividad | No hay ninguna máquina conectada ni datos maestros como los tiempos de ciclo ideales. Los datos de producción están en archivos personales, aislados de otros sistemas. La ciberseguridad en planta no se tiene en cuenta. |
Cada pilar tiene su propia página con todas las respuestas definidas: visibilidad, gestión diaria, resolución de problemas, mejora, personas y datos.
Qué mantiene a las plantas en el Nivel 1
- Apagar fuegos se come el tiempo necesario para dejar de apagarlos. Un supervisor que pasa todo el turno persiguiendo averías no tiene media hora para un recorrido por planta ni para una revisión semanal de las paradas, así que las averías continúan. El informe llama a este perfil «Apagando fuegos».
- Empezar demasiado a lo grande. Un programa lanzado en todas las líneas a la vez exige más atención de la que le sobra a una planta de Nivel 1, y se atasca. Una sola línea, normalmente el cuello de botella, basta para crear los primeros hábitos.
- Empezar por una pantalla en lugar de por una rutina. Una pantalla que nadie revisa en una reunión acaba siendo parte del decorado. Los primeros datos que necesita una planta de Nivel 1 pueden escribirse a mano, siempre que alguien los lea cada mañana.
- Rutinas que dependen de una sola persona. Si la reunión de la mañana solo se celebra cuando está el director de planta, todavía no es una rutina. Compruébelo con lo que pasa en vacaciones.
- Usar las cifras para buscar un culpable. Cuando una parada que un operario registró se convierte en una reprimenda, la gente deja de registrar paradas. Los datos se vuelven más escasos y la planta, más ciega.
Cinco acciones que llevan una planta al Nivel 2
Proceden de la primera «próxima acción» de las preguntas correspondientes del modelo. Casi no cuestan nada, funcionan en papel y están ordenadas de modo que cada una genere el tiempo o la información que necesita la siguiente.
- Semana 1: una reunión diaria de pieCelebre una reunión de pie de 15 minutos a la misma hora y en el mismo lugar cada día, con cuatro apartados: seguridad, calidad, producción, incidencias. Celébrela incluso los días en que haya poco que contar; en esta fase el hábito importa más que el contenido.
- Semanas 1 a 4: un registro de turno en el cuello de botellaColoque un registro de una página en la línea cuello de botella: hora de inicio, hora de fin y causa en texto libre de cada parada de más de cinco minutos. Revíselo en la reunión de pie cada mañana durante cuatro semanas antes de añadir nada más. Al lado, publique la producción de ayer frente al plan de cada línea, en papel si hace falta.
- Semana 2: una página de reglas de escaladoPara cada línea, anote a quién llamar en caso de avería, problema de calidad o falta de material, en cada turno. Añada un relevo por escrito de tres líneas por turno: qué se ha producido, qué se ha parado y qué sigue abierto.
- Desde la semana 3: las cinco del lunesCada lunes, haga una lista de las cinco paradas más largas de la semana anterior en el cuello de botella y elija una para trabajarla. Para cualquier avería de más de una hora, anote qué pasó y por qué antes de cerrar la intervención. Ponga cada acción en una única lista con un responsable, una fecha y una columna adicional: ¿cómo sabremos que ha funcionado?
- Desde la semana 4: proteger el recorrido del supervisorPida a cada supervisor que reserve 30 minutos al día para un recorrido por planta, siempre por la misma ruta y a la misma hora. En la reunión de pie, haga al equipo una pregunta: ¿qué les frenó ayer? Escriba las respuestas en el tablero.
Al cabo de 90 días, repita la evaluación y compárela respuesta por respuesta con la primera. Las preguntas que han subido muestran qué hábitos se han consolidado; las que no, indican hacia dónde deben ir los 90 días siguientes.
Qué significa el Nivel 1 para el reconocimiento
Las plantas de Nivel 1 no pueden optar al Factory Excellence Recognition. Reciben el mismo informe inmediato que cualquier otra planta: puntuación, nivel, gráfico radar, índices de los pilares, patrón de perfil y las tres mayores brechas, cada una con una acción concreta a 90 días. Para una planta de Nivel 1, ese informe es el plan.
El reconocimiento empieza en el Nivel 3, después de una verificación opcional y gratuita. Llegar ahí significa subir primero los pilares más débiles, por la regla que figura a continuación.
Su nivel global no puede situarse más de un nivel por encima del nivel de su pilar más débil. Una planta cuyo pilar de datos está en el Nivel 1 puede alcanzar el Nivel 2 global, pero no el Nivel 3, por muy fuertes que sean sus otros pilares. El cálculo se explica en la página de metodología.
Preguntas
¿Es malo un resultado de Nivel 1?
Es un punto de partida preciso, lo cual es más útil que uno halagador. El índice mide las prácticas de gestión, no el esfuerzo ni el talento, y una puntuación de Nivel 1 indica que la planta todavía no tiene las rutinas que hacen visibles las pérdidas. Las tres acciones a 90 días del informe están redactadas precisamente para esa situación.
¿Necesitamos software para pasar al Nivel 2?
No. Todas las acciones de esta página funcionan en papel o en una hoja de cálculo: un registro de paradas, una página de escalado, una lista de los lunes, una reunión de pie. El índice está abierto a las plantas que usan cualquier sistema o ninguno, y participar no exige ninguna compra. Las opciones de monitorización se tratan por separado en factorymetrics.org.
¿Por qué línea debemos empezar?
Por el cuello de botella: la línea o la máquina que limita lo que la planta puede expedir. El tiempo que se pierde ahí se pierde para toda la planta, así que un registro de paradas y una revisión de los lunes rinden allí antes que en ningún otro sitio.