Nivel 2: Consciente
Una planta de Nivel 2 obtiene entre 200 y 399 puntos en el Factory Excellence Index. Mide algunas pérdidas y mantiene algunas rutinas, pero los datos llegan tarde, los métodos varían de una línea a otra y muchas acciones se quedan abiertas.
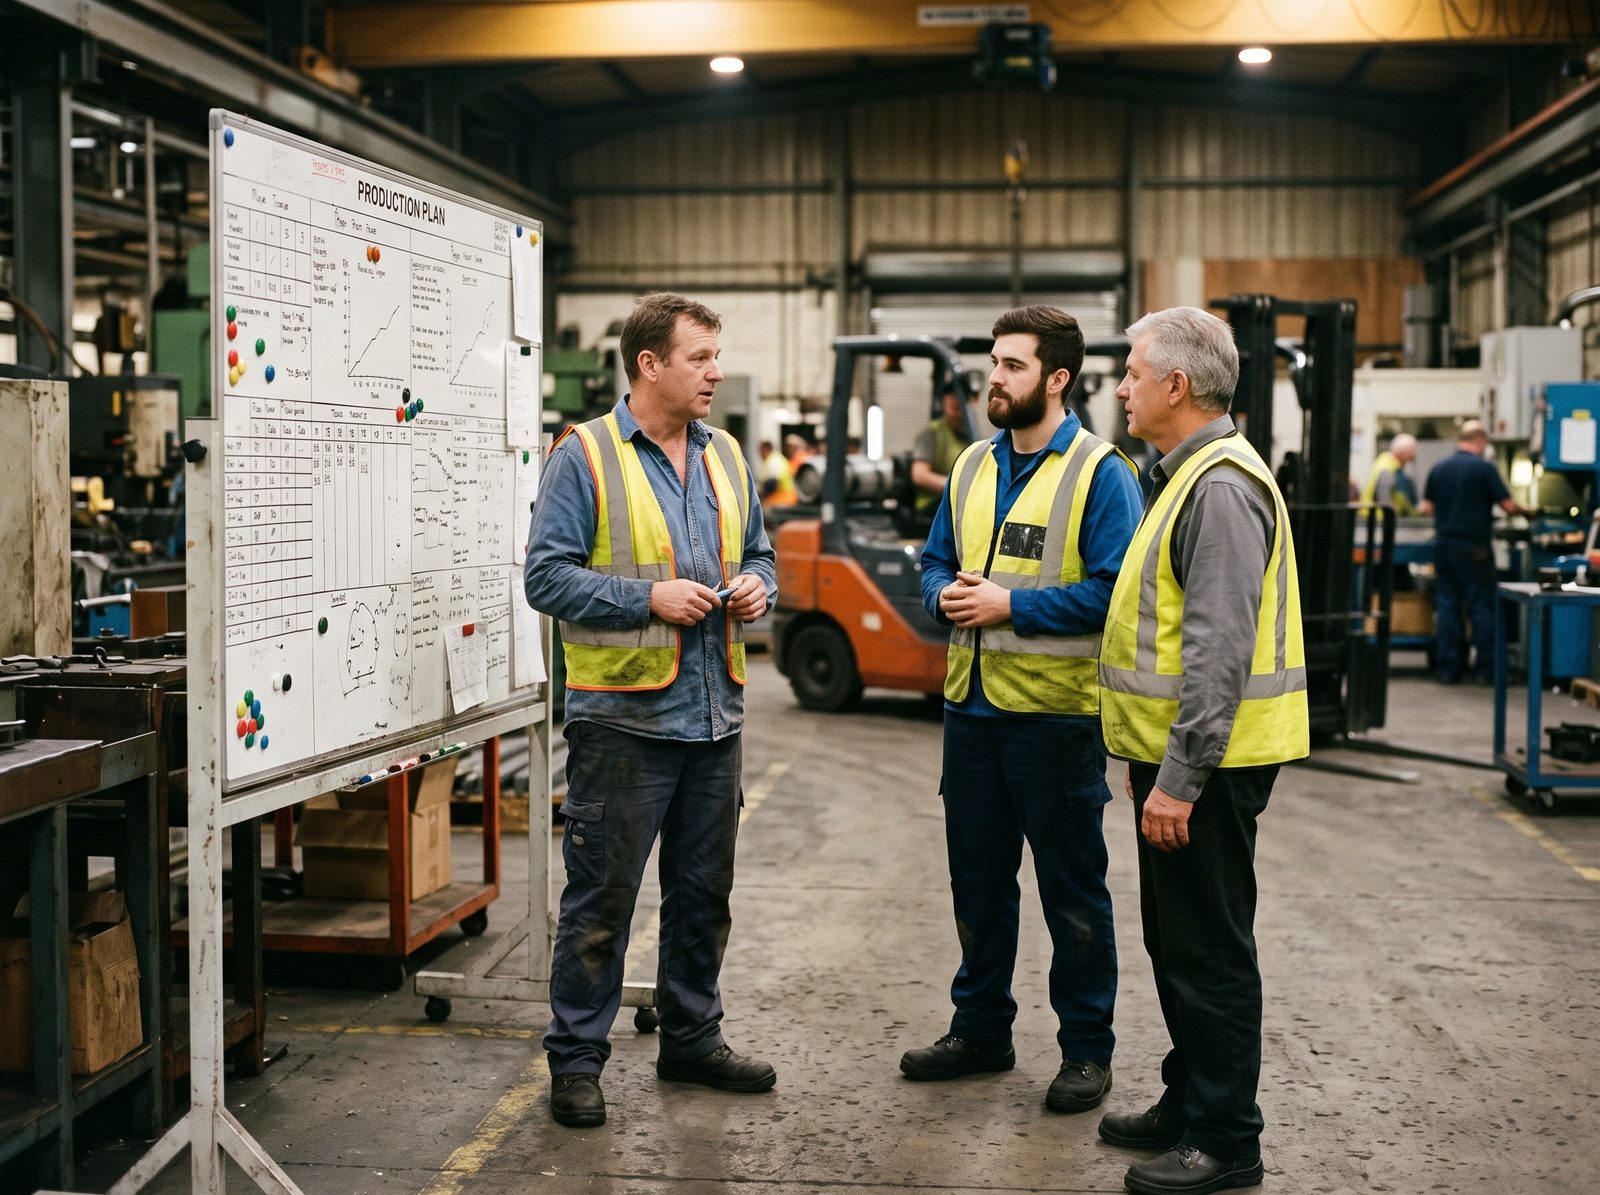
Un recorrido de 30 minutos por una planta de Nivel 2
En el cambio de turno, el jefe de equipo saliente deja una página de notas en un cuaderno junto a la línea: «la pinza vuelve a dar guerra», «faltan etiquetas», una cifra tachada. El jefe de equipo entrante las lee solo.
Hay un tablero, y se ha usado hace poco. La producción frente al plan está escrita para el lunes y el martes; el miércoles está en blanco porque a la persona que lo actualiza la han pasado a otra línea. Los operarios rara vez ven una cifra de menos de un día.
La reunión diaria de producción se celebra casi todos los días, pero quién asiste y qué se trata depende de quién esté. Las cifras de ayer salen de hojas en papel que alguien ha pasado a una hoja de cálculo, y cuando la cifra de paradas sale mal, mantenimiento la discute. La reunión termina con acciones anotadas en el acta, junto a las de la semana pasada que siguen abiertas.
Durante el recorrido, el cuello de botella se para. El operario sabe a quién llamar y llama, pero no hay ninguna regla sobre cuándo pasar al nivel siguiente si el técnico no viene. La parada va a la hoja en papel con una hora de inicio y la palabra «mantenimiento». La franja de mantenimiento planificado de esta máquina se aplazó la semana pasada para terminar un pedido urgente.
Una planta de Nivel 2 tiene la mayoría de las piezas de un sistema. Lo que le falta es sincronía y constancia: la información llega cuando ya ha pasado el momento de actuar, y cada rutina depende de quién la esté llevando en ese momento.
Cómo suelen estar los seis pilares en el Nivel 2
La tabla recoge la segunda respuesta definida de cada pregunta del modelo. Compárela con los índices de los pilares de su informe de evaluación; la página de los pilares tiene todas las respuestas definidas.
| Pilar | Práctica habitual en este nivel |
|---|---|
| Visibilidad del desempeño | Los operarios rellenan hojas en papel por turno, que se pasan después a una hoja de cálculo. La línea se entera al día siguiente de que iba retrasada. Se menciona una cifra de eficiencia u OEE, pero cada línea o turno la calcula a su manera. Las cifras de producción se aceptan; las de paradas se cuestionan. |
| Gestión diaria y rutinas de turno | Una reunión diaria de producción con contenido y asistentes variables. Relevo mediante notas en formato libre. Tableros actualizados de forma irregular. La gente sabe a quién llamar, sin reglas de tiempo. Existen algunas rutinas de los supervisores, pero no están escritas. |
| Resolución de problemas de pérdidas y paradas | Los totales de paradas se revisan cada mes y las prioridades se fijan por experiencia. Las causas se buscan en conversaciones informales; las contramedidas se comprueban cuando alguien se acuerda. Existe mantenimiento planificado, pero a menudo se aplaza. La duración de los cambios de formato se conoce aproximadamente; las paradas cortas no se miden. |
| Motor de mejora | Proyectos o eventos kaizen ocasionales sin vínculo con los objetivos. Acciones anotadas en las actas, muchas de ellas abiertas. Algunas instrucciones escritas, a menudo desactualizadas. Los beneficios los estima el líder del proyecto; muchos resultados retroceden. |
| Personas y responsabilidad de primera línea | Existen registros de formación y los jefes de equipo reciben formación ocasional. Los operarios proponen ideas de vez en cuando, con poca respuesta. Agradecimientos informales. Una encuesta anual. |
| Fundamentos de datos y conectividad | Algunas pantallas locales en las máquinas, o datos del PLC que no se recogen. Tiempos de ciclo ideales desconocidos o tomados de la placa de características. Datos pasados a mano al ERP y guardados en unidades compartidas. Se aplica la política de TI, pero no está adaptada a la planta. |
Qué mantiene a las plantas en el Nivel 2
- Datos de ayer, memoria de la semana pasada. Si las hojas en papel se transcriben días después, la reunión discute paradas que nadie recuerda con claridad. La solución no es una hoja de cálculo mejor, sino registrar la causa durante el turno.
- Dos versiones de cada cifra. Cuando cada línea calcula la eficiencia a su manera y mantenimiento lleva su propio registro de paradas, las reuniones se van en discutir qué cifra es la buena. Mientras no haya una única definición y una única fuente oficial, ninguna pérdida puede priorizarse con seguridad.
- Acciones que viven en las actas. Una acción anotada en el acta de una reunión no la mira nadie a la semana siguiente. La lista de pendientes crece, y la gente aprende que acordar una acción no cambia nada.
- Proyectos sin objetivo. Los eventos kaizen que no están ligados a una pérdida dan a la planta una buena semana y poco más. Sin vínculo con un objetivo de la planta, nadie se da cuenta cuando los resultados retroceden.
- El mantenimiento planificado como lo primero que se sacrifica. Cada aplazamiento parece razonable el día en que se decide. Al cabo de los meses, convierte el trabajo planificado en trabajo de averías.
Cinco acciones que llevan una planta al Nivel 3
El Nivel 3 es aquel en el que las rutinas y las definiciones están escritas y se siguen. Estas acciones retoman la segunda «próxima acción» de las preguntas correspondientes del modelo, en un orden que construye un ciclo semanal que funcione.
- Mes 1: arreglar la reuniónPonga por escrito el orden del día, fije la lista de asistentes y empiece puntualmente todos los días durante un mes completo, también los días en que el director de planta no esté. Al mismo tiempo, convierta las notas de relevo en un formulario de una página con campos fijos: estado, incidencias abiertas, seguridad, calidad, materiales.
- Mes 1: una definición, una lista de causasCompare cómo calcula cada línea su cifra de desempeño, acuerde una definición escrita única con producción, mantenimiento y finanzas (incluido qué cuenta como tiempo planificado) y recalcule con ella el último mes. Convierta cuatro semanas de registros de paradas en texto libre en 15 a 25 códigos de causa, que se introduzcan durante el turno. Guarde los códigos y los tiempos de ciclo ideales en un único lugar.
- Mes 2: el tablero de final de turnoDesigne a una persona por turno para que anote en el tablero, al final del turno, la producción frente al plan y las dos causas principales de cualquier desviación. El jefe de equipo explica al turno siguiente la mayor pérdida. Un tablero vacío pasa a ser un punto de la reunión de la mañana siguiente.
- Mes 2: un Pareto semanal y un métodoElabore cada semana un Pareto del tiempo de parada por causa para cada línea principal y asigne los tres primeros puntos a personas concretas. Elija un método de análisis (para empezar bastan los 5 porqués), forme a los supervisores con un caso real de su propia línea y aplíquelo a cada suceso importante.
- Mes 3: una lista de acciones y reglas de tiempoSaque todas las acciones de las actas y páselas a una única lista compartida: qué, quién, para cuándo. Revísela en la misma reunión cada semana y cierre o reprograme cada punto. Añada reglas de tiempo a la página de escalado, indicando al cabo de cuántos minutos se llama a cada nivel, y colóquela en la línea.
Después, repita la evaluación. Si la puntuación ha subido pero el nivel no, mire los índices de los pilares: la regla del pilar más débil puede ser la razón.
Qué significa el Nivel 2 para el reconocimiento
Las plantas de Nivel 2 no pueden optar al Factory Excellence Recognition. Reciben el informe completo, incluidas las tres mayores brechas con una acción a 90 días para cada una, que sirve de plan para el trimestre siguiente.
El reconocimiento se abre en el Nivel 3, cuando una planta puede solicitar la verificación y ser considerada por el jurado de su liga.
El nivel global no puede situarse más de un nivel por encima del nivel del pilar más débil. Una planta puede obtener 400 puntos o más y aparecer aun así en el Nivel 2 porque uno de sus pilares está en el Nivel 1. La vía más rápida hacia el Nivel 3 es entonces subir ese pilar, no seguir empujando los fuertes. Consulte la metodología.
Preguntas
Nuestra puntuación supera los 400 puntos, pero el informe dice Nivel 2. ¿Por qué?
Por la regla del pilar más débil: el nivel global no puede situarse más de un nivel por encima del pilar más débil. Si el índice de un pilar está por debajo de 200, ese pilar está en el Nivel 1 y el nivel global se queda en el Nivel 2. El informe muestra el índice de cada pilar, así que es fácil encontrar el que marca el límite.
¿Tenemos que sustituir las hojas en papel por un sistema para llegar al Nivel 3?
No. La respuesta de Nivel 3 sobre el registro de paradas describe a los operarios registrando las paradas durante el turno en una hoja de cálculo o un terminal, eligiendo de una lista de causas. Una hoja de cálculo compartida en un PC de línea basta. Lo que importa es que la causa se elija durante el turno, no que se reconstruya después.
¿En qué pilar debemos trabajar primero?
Empiece por las tres brechas que indica su informe. Si quiere un único punto de partida, haga que la reunión diaria empiece puntualmente todos los días: da a todos los demás pilares un lugar donde revisarse.