Nivelul 2: Conștient
O fabrică de Nivelul 2 are un scor între 200 și 399 în Factory Excellence Index. Măsoară o parte din pierderi și are câteva rutine, dar datele sosesc târziu, metodele variază de la o linie la alta și multe acțiuni rămân deschise.
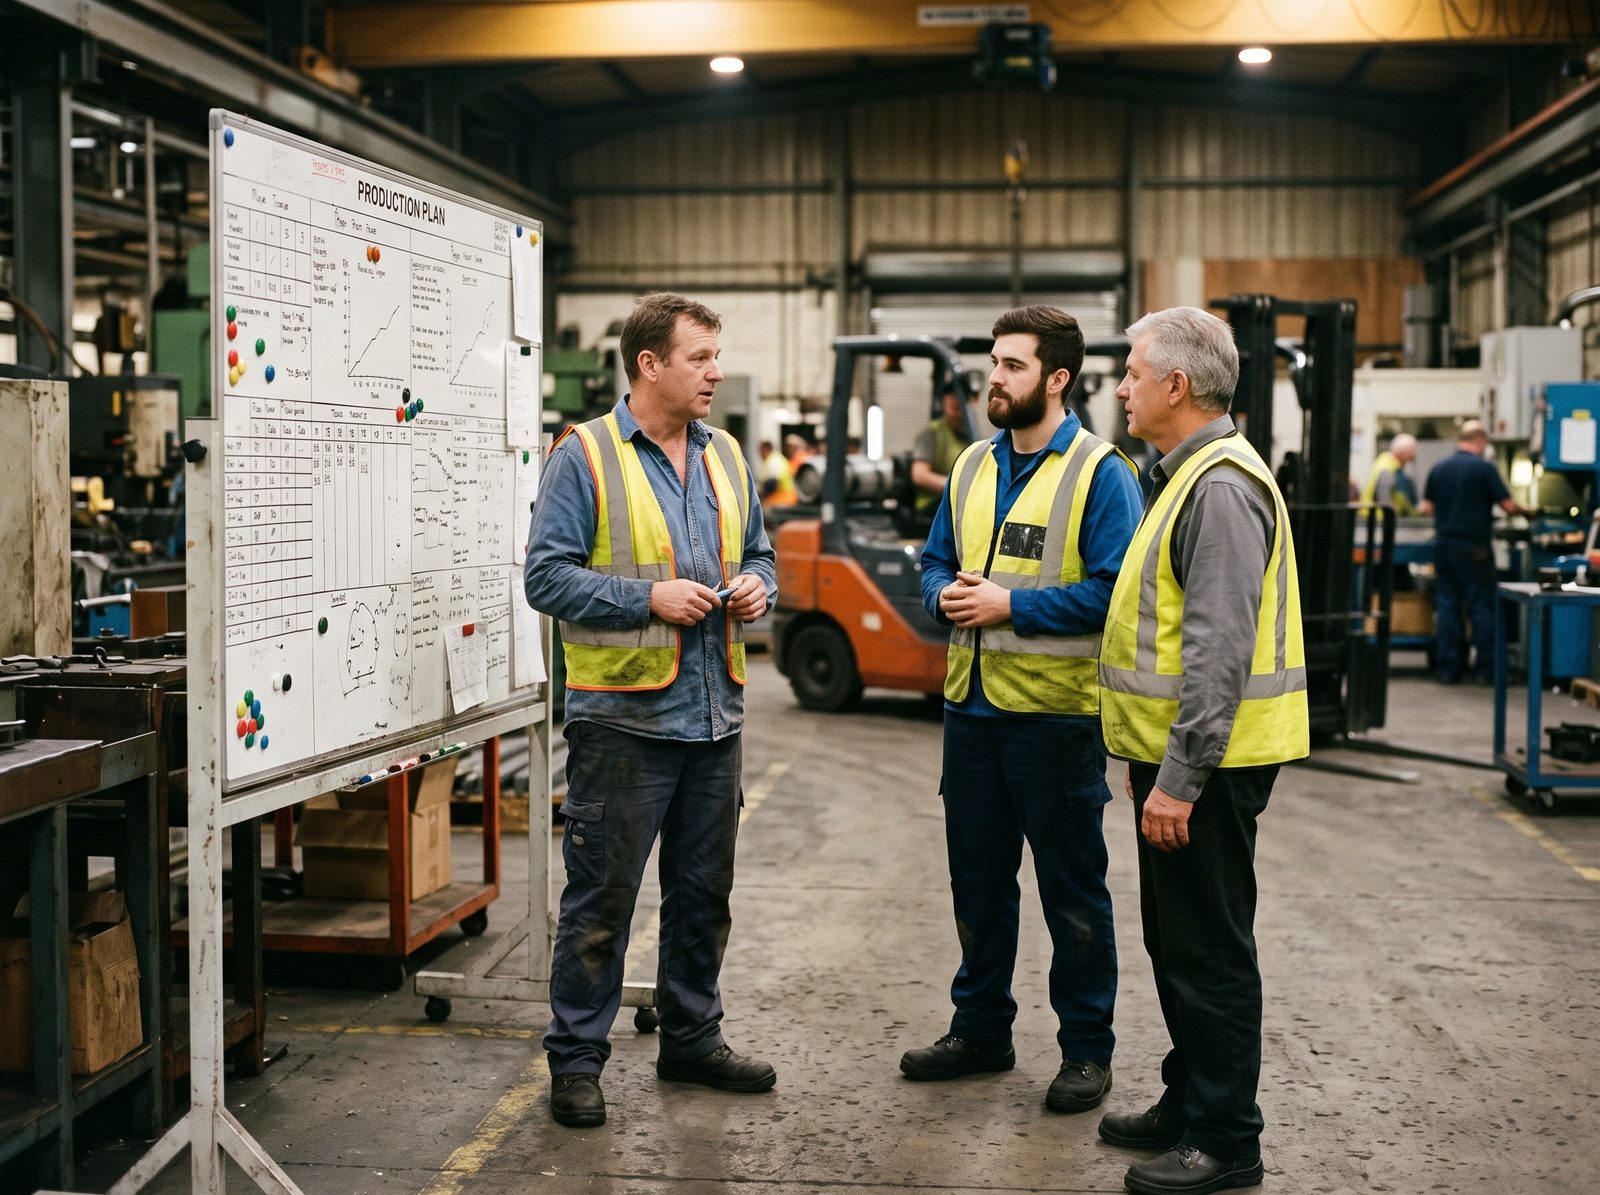
Un tur de 30 de minute într-o fabrică de Nivelul 2
La schimbarea schimbului, liderul de echipă care pleacă lasă o pagină de note într-un caiet lângă linie: „graiferul iar face figuri”, „ne lipsesc etichete”, o cifră tăiată. Liderul de echipă care intră le citește singur.
Există un panou și a fost folosit recent. Producția față de plan este scrisă pentru luni și marți; miercuri e gol, pentru că persoana care îl actualiza a fost mutată pe altă linie. Operatorii văd rareori o cifră mai nouă de o zi.
Ședința zilnică de producție are loc în majoritatea zilelor, dar cine participă și ce se discută depinde de cine e prezent. Cifrele de ieri vin din fișe pe hârtie pe care cineva le-a introdus într-o foaie de calcul, iar când cifra opririlor arată prost, mentenanța o contestă. Ședința se încheie cu acțiuni notate în minută, lângă acțiunile de săptămâna trecută, încă deschise.
În timpul turului, gâtul de sticlă se oprește. Operatorul știe pe cine să sune și sună, dar nu există nicio regulă despre când se trece la nivelul următor dacă tehnicianul nu vine. Oprirea ajunge pe fișa de hârtie cu o oră de început și cuvântul „mentenanță”. Intervalul de mentenanță planificată pentru această mașină a fost amânat săptămâna trecută pentru a termina o comandă urgentă.
O fabrică de Nivelul 2 are majoritatea componentelor unui sistem. Ce îi lipsește este sincronizarea și consecvența: informația sosește după ce momentul de a acționa a trecut, iar fiecare rutină depinde de cine se întâmplă să o conducă.
Cum arată de obicei cei șase piloni la Nivelul 2
Tabelul urmează al doilea răspuns ancorat al fiecărei întrebări din model. Comparați-l cu indicii pilonilor din raportul evaluării; pagina pilonilor conține toate răspunsurile ancorate.
| Pilon | Practica tipică la acest nivel |
|---|---|
| Vizibilitatea performanței | Operatorii completează fișe pe hârtie la fiecare schimb, introduse mai târziu într-o foaie de calcul. Linia află a doua zi că a rămas în urmă. Se vorbește despre o cifră de eficiență sau de OEE, dar fiecare linie sau schimb o calculează diferit. Cifrele de producție sunt acceptate, cele de opriri sunt puse la îndoială. |
| Managementul zilnic și rutinele de schimb | O ședință zilnică de producție cu conținut și participare variabile. Predarea schimbului prin note în format liber. Panouri actualizate neregulat. Oamenii știu pe cine să sune, fără reguli de timp. Există câteva rutine ale supervizorilor, dar nu sunt scrise. |
| Rezolvarea problemelor legate de pierderi și opriri | Totalurile opririlor sunt analizate lunar, cu priorități stabilite din experiență. Cauzele sunt căutate în discuții informale; contramăsurile sunt verificate când își amintește cineva. Există mentenanță planificată, dar este adesea amânată. Durata schimbărilor de reper este cunoscută aproximativ, microopririle nu sunt măsurate. |
| Motorul de îmbunătățire | Proiecte ocazionale sau evenimente kaizen fără legătură cu obiectivele. Acțiuni consemnate în minute, multe lăsate deschise. Câteva instrucțiuni scrise, adesea depășite. Câștigurile sunt estimate de liderul de proiect; multe rezultate regresează. |
| Oamenii și responsabilizarea primei linii | Există evidențe ale instruirilor, iar liderii de echipă primesc instruire ocazională. Operatorii propun idei din când în când și primesc puțin feedback. Mulțumiri informale. Un sondaj anual. |
| Fundamentele de date și conectivitate | Câteva afișaje locale pe mașini sau date în PLC care nu sunt colectate. Timpii de ciclu ideali sunt necunoscuți sau preluați de pe plăcuța mașinii. Datele sunt transferate manual în ERP și păstrate pe unități de rețea partajate. Se aplică politica IT, dar nu este adaptată producției. |
Ce ține fabricile la Nivelul 2
- Datele de ieri, memoria de săptămâna trecută. Fișele pe hârtie introduse după câteva zile înseamnă că ședința discută opriri pe care nimeni nu și le mai amintește clar. Soluția nu este o foaie de calcul mai bună, ci înregistrarea cauzei în timpul schimbului.
- Două versiuni pentru fiecare cifră. Când liniile calculează eficiența diferit, iar mentenanța își ține propriul registru de opriri, ședințele se consumă pe întrebarea a cui cifră e corectă. Până nu există o singură definiție și o singură sursă oficială, nicio pierdere nu poate fi prioritizată cu încredere.
- Acțiuni care trăiesc în minute. O acțiune scrisă în minuta unei ședințe nu mai este privită de nimeni săptămâna următoare. Lista acțiunilor deschise crește, iar oamenii învață că a stabili o acțiune nu schimbă nimic.
- Proiecte fără țintă. Evenimentele kaizen care nu sunt legate de o pierdere aduc fabricii o săptămână bună și prea puțin după aceea. Fără legătura cu un obiectiv al fabricii, nimeni nu observă când rezultatele regresează.
- Mentenanța planificată, primul lucru sacrificat. Fiecare amânare pare rezonabilă în ziua respectivă. În câteva luni, lucrările planificate se transformă în intervenții la defecțiuni.
Cinci pași care duc o fabrică la Nivelul 3
Nivelul 3 este nivelul la care rutinele și definițiile sunt scrise și respectate. Acești pași preiau al doilea „pas următor” al întrebărilor relevante din model, într-o ordine care construiește un ciclu săptămânal funcțional.
- Luna 1: puneți ședința pe picioareScrieți ordinea de zi, fixați lista participanților și începeți la timp în fiecare zi, o lună întreagă, inclusiv în zilele în care directorul fabricii lipsește. În același timp, transformați notele de predare într-un formular de o pagină cu câmpuri fixe: stare, probleme deschise, siguranță, calitate, materiale.
- Luna 1: o definiție, o listă de cauzeComparați cum își calculează fiecare linie cifra de performanță, stabiliți cu producția, mentenanța și financiarul o definiție scrisă unică (inclusiv ce se consideră timp planificat) și recalculați ultima lună cu ea. Transformați patru săptămâni de jurnale de opriri în text liber în 15 până la 25 de coduri de cauză, introduse în timpul schimbului. Păstrați codurile și timpii de ciclu ideali într-un singur loc.
- Luna 2: panoul de sfârșit de schimbDesemnați pe fiecare schimb o persoană care scrie pe panou, la sfârșitul schimbului, producția față de plan, cu cele două cauze principale ale oricărei abateri. Liderul de echipă explică schimbului următor cea mai mare pierdere. Un panou gol devine subiect pentru ședința de a doua zi dimineață.
- Luna 2: un Pareto săptămânal și o singură metodăConstruiți un Pareto săptămânal al timpului de oprire pe cauze pentru fiecare linie principală și atribuiți primele trei poziții unor persoane nominale. Alegeți o metodă de analiză („5 De ce” este suficientă pentru început), instruiți supervizorii pe un caz real de pe propria linie și folosiți-o la fiecare eveniment major.
- Luna 3: o listă de acțiuni și reguli de timpScoateți toate acțiunile din minute și treceți-le pe o singură listă comună: ce, cine, până când. Analizați-o în aceeași ședință în fiecare săptămână și închideți sau reprogramați fiecare poziție. Adăugați reguli de timp pe pagina de escaladare, precizând după câte minute este chemat fiecare nivel, și afișați-o la linie.
Apoi refaceți evaluarea. Dacă scorul a crescut, dar nivelul nu, uitați-vă la indicii pilonilor: regula pilonului cel mai slab poate fi motivul.
Ce înseamnă Nivelul 2 pentru recunoaștere
Fabricile de Nivelul 2 nu sunt eligibile pentru Factory Excellence Recognition. Primesc raportul complet, inclusiv cele mai mari trei decalaje cu câte un pas pe 90 de zile, care servește drept plan pentru trimestrul următor.
Recunoașterea se deschide de la Nivelul 3, când o fabrică poate solicita verificarea și poate fi analizată de juriul ligii sale.
Nivelul general nu poate fi cu mai mult de un nivel peste nivelul pilonului cel mai slab. O fabrică poate avea un scor de 400 sau mai mult și totuși să apară la Nivelul 2, pentru că un pilon este la Nivelul 1. Calea cea mai rapidă spre Nivelul 3 este atunci ridicarea acelui pilon, nu împingerea mai departe a celor puternici. Consultați metodologia.
Întrebări
Scorul nostru trece de 400, dar raportul spune Nivelul 2. De ce?
Din cauza regulii pilonului cel mai slab: nivelul general nu poate fi cu mai mult de un nivel peste pilonul cel mai slab. Dacă indicele unui pilon este sub 200, acel pilon este la Nivelul 1, iar nivelul general se oprește la Nivelul 2. Raportul arată indicele fiecărui pilon, așa că pilonul care stabilește limita se găsește ușor.
Trebuie să înlocuim fișele de hârtie cu un sistem ca să ajungem la Nivelul 3?
Nu. Răspunsul de Nivelul 3 despre înregistrarea opririlor descrie operatori care înregistrează opririle în timpul schimbului într-o foaie de calcul sau pe un terminal, alegând dintr-o listă de cauze. O foaie de calcul partajată pe un calculator de la linie își face treaba. Important este ca motivul să fie ales în timpul schimbului, nu reconstituit ulterior.
La ce pilon ar trebui să lucrăm mai întâi?
Începeți cu cele trei decalaje listate în raport. Dacă vreți un singur punct de pornire, faceți ca ședința zilnică să înceapă la timp în fiecare zi: le oferă tuturor celorlalți piloni un loc în care să fie analizați.