レベル2:認識型
レベル2の工場は、Factory Excellence Indexで200〜399点です。一部のロスを測定し、いくつかのルーティンもありますが、データの到着は遅く、手法はラインごとにばらつき、多くのアクションが未完了のまま残っています。
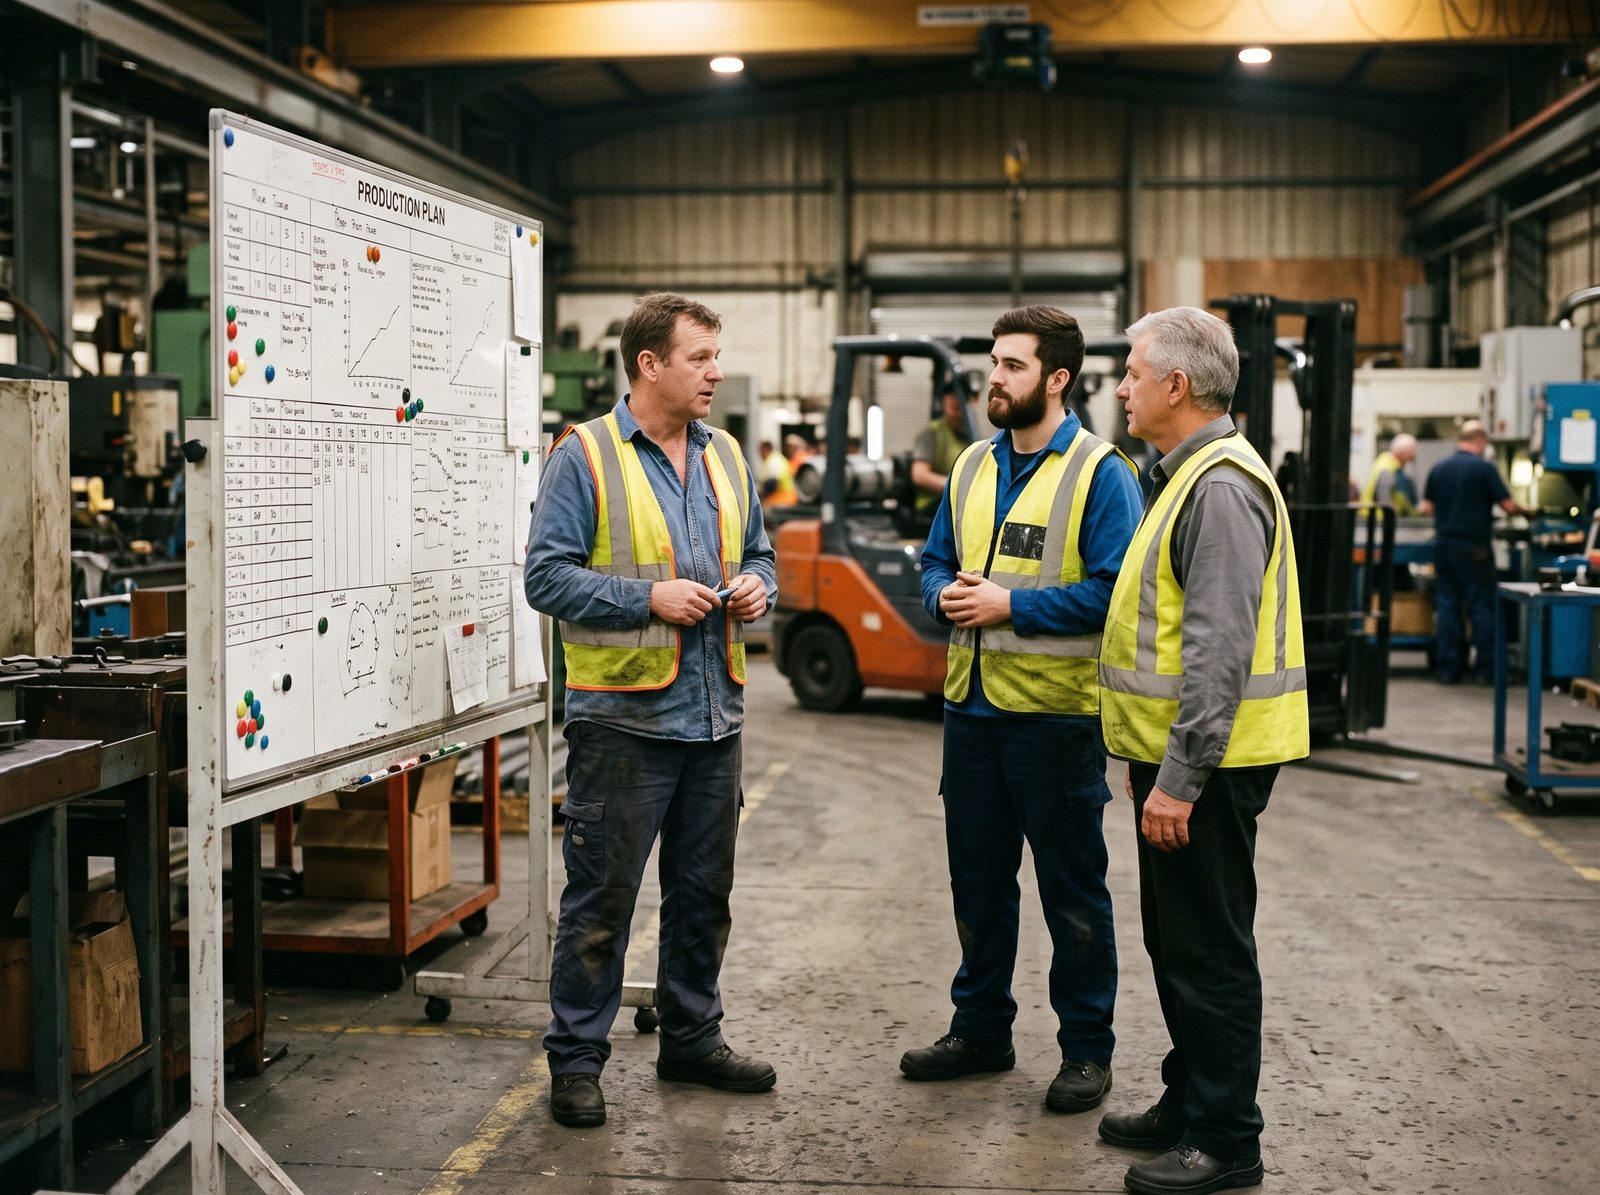
レベル2の工場を30分歩く
直の交代時、帰る班長はライン脇のノートに1ページ分のメモを残していきます。「グリッパーがまた不調」「ラベル不足」、そして線で消された数字。入ってきた班長は、それを一人で読みます。
ボードはあり、最近まで使われていました。計画対実績は月曜と火曜の分が書かれていますが、水曜は空欄です。更新担当者が別のラインに移ったからです。作業者が1日より新しい数字を目にすることはほとんどありません。
毎日の生産会議はたいていの日に開かれますが、誰が出席し何を扱うかは、その日いる人次第です。前日の数字は、誰かが紙の記録票からスプレッドシートに入力したもので、停止時間の数字が悪く見えると保全が異を唱えます。会議は議事録にアクションを書き留めて終わり、その隣には先週から未完了のアクションが並んでいます。
巡回中にボトルネックが止まります。作業者は誰に連絡すべきかを知っていて連絡しますが、技術者が来ない場合にいつ次の階層に上げるかのルールはありません。停止は開始時刻と「保全」という言葉とともに紙の記録票に書かれます。この設備の計画保全の時間枠は、急ぎのオーダーを仕上げるために先週後ろ倒しにされました。
レベル2の工場には、仕組みの部品はほぼ揃っています。欠けているのはタイミングと一貫性です。情報は行動すべき時を過ぎてから届き、各ルーティンはたまたまそれを回している人に依存しています。
レベル2での6つの柱の典型的な姿
この表は、モデルの各質問の2番目の回答基準に沿っています。ご自身の診断レポートの柱の指数と比べてみてください。すべての回答基準は6つの柱のページに掲載しています。
| 柱 | このレベルでの典型的な実践 |
|---|---|
| パフォーマンスの見える化 | 作業者が直ごとに紙の記録票に記入し、後でスプレッドシートに入力されます。ラインが遅れを知るのは翌日です。効率やOEE(設備総合効率)の数字は使われていますが、ラインや直によって計算方法が異なります。生産数は受け入れられ、停止時間の数字は疑問視されます。 |
| 日常管理と直のルーティン | 内容も出席者もまちまちな毎日の生産会議。自由形式のメモによる引き継ぎ。不定期に更新されるボード。誰に連絡すべきかは皆知っていますが、時間のルールはありません。職長のルーティンはいくつかありますが、書面にはなっていません。 |
| ロス・停止の問題解決 | 停止時間の合計を毎月レビューし、優先順位は経験で決めています。原因は非公式な話し合いで探し、対策の効果は誰かが思い出したときに確認します。計画保全はありますが、しばしば延期されます。段取り替えの所要時間はおおよそわかっていても、チョコ停は測定されていません。 |
| 改善の仕組み | 目標と結びつかない、ときどきのプロジェクトや改善イベント。アクションは議事録に記録され、多くが未完了のままです。書面の作業指示はいくつかありますが、古いことが多くあります。効果はプロジェクトリーダーの見積もりで、多くの成果が元に戻ります。 |
| 人と現場の主体性 | 訓練記録はあり、班長はときどき訓練を受けます。作業者はときどきアイデアを出しますが、フィードバックはほとんどありません。感謝は非公式に伝える程度で、アンケートは年1回です。 |
| データと接続の基盤 | 一部の設備にローカル表示器がある、またはPLCのデータが収集されていない状態です。理想サイクルタイムは不明か銘板の値。データは手作業でERPに転記され、共有ドライブに保存されています。IT部門のポリシーは適用されていますが、現場向けに調整されていません。 |
工場をレベル2にとどめるもの
- 昨日のデータ、先週の記憶。 数日後に入力される紙の記録票では、会議で話し合うのは誰もはっきり覚えていない停止になります。解決策はより良いスプレッドシートではなく、直の間に理由を記録することです。
- どの数字にも2つのバージョンがある。 ラインごとに効率の計算方法が違い、保全が独自の停止記録を持っていると、会議の時間はどちらの数字が正しいかの議論に費やされます。定義が1つ、公式な出所が1つになるまでは、どのロスにも自信を持って優先順位をつけることはできません。
- 議事録の中にしかないアクション。 会議記録に書かれたアクションは、翌週誰の目にも触れません。未完了のリストは長くなり、人は、アクションに合意しても何も変わらないと学びます。
- 目標のないプロジェクト。 ロスに結びつかない改善イベントは、工場に良い1週間をもたらしますが、その後にはほとんど何も残しません。工場目標との結びつきがなければ、成果が元に戻っても誰も気づきません。
- 真っ先に削られる計画保全。 延期は、その日だけを見ればどれも妥当に見えます。何か月も続くと、計画された作業が故障対応の作業に変わってしまいます。
レベル3へ進むための5つのアクション
レベル3は、ルーティンと定義が書面化され、守られている段階です。これらのアクションは、モデルの該当する質問の2番目の「次のアクション」から取ったもので、機能する週次のサイクルが1つできあがるように順番を組んでいます。
- 1か月目:会議を立て直す議題を書面にし、出席者を固定し、工場長が不在の日も含めて丸1か月間、毎日定刻に始めます。同時に、引き継ぎのメモを、状況・未解決課題・安全・品質・材料という固定項目のある1ページの書式にします。
- 1か月目:定義を1つ、理由リストを1つ各ラインのパフォーマンス指標の計算方法を比較し、生産・保全・経理と1つの書面定義(計画時間に何を含めるかを含む)に合意して、その定義で先月分を再計算します。4週間分の自由記述の停止記録を15〜25個の理由コードにまとめ、直の間に入力するようにします。コードと理想サイクルタイムは1か所にまとめて管理します。
- 2か月目:直の終わりのボード直ごとに担当者を1人決め、直の終わりに計画対実績をボードに書いてもらい、差があればその主な理由を2つ書き添えてもらいます。班長は次の直に最大のロスを説明します。空欄のボードは、翌朝の会議の議題にします。
- 2か月目:週次のパレート図と1つの手法主要ラインごとに理由別停止時間の週次パレート図を作り、上位3項目を指名した担当者に割り当てます。分析手法を1つ選び(始めはなぜなぜ分析で十分)、職長を自分のラインの実際の事例で訓練し、すべての重大事象に使います。
- 3か月目:1つのアクションリストと時間のルールすべてのアクションを議事録から、何を・誰が・いつまでに、を記した1つの共有リストに移します。毎週同じ会議でリストをレビューし、すべての項目を完了にするか期日を再設定します。エスカレーションのページに、何分経過したら各階層を呼ぶかという時間のルールを加え、ラインに掲示します。
その後、もう一度診断を受けてください。スコアは上がったのにレベルが変わらない場合は、柱の指数を見てください。最弱の柱ルールが理由かもしれません。
レベル2と表彰
レベル2の工場はFactory Excellence Recognitionの対象外です。ただし、最も大きな3つのギャップとそれぞれに対する90日アクションを含む完全なレポートを受け取れ、それが次の四半期の計画になります。
表彰の道が開けるのはレベル3からで、そこで工場は検証を申請し、所属リーグの審査員会の審査を受けられるようになります。
総合レベルは、最も弱い柱のレベルを1段階までしか上回ることができません。スコアが400以上でも、1つの柱がレベル1にあるためにレベル2と表示されることがあります。その場合、レベル3への最短の道は、強い柱をさらに伸ばすことではなく、その柱を引き上げることです。評価方法をご覧ください。
よくある質問
スコアは400を超えているのに、レポートではレベル2です。なぜですか?
最弱の柱ルールのためです。総合レベルは、最も弱い柱のレベルを1段階までしか上回ることができません。柱の指数のいずれかが200未満であれば、その柱はレベル1で、総合レベルはレベル2で止まります。レポートにはすべての柱の指数が表示されるので、上限を決めている柱はすぐに見つかります。
レベル3に達するには、紙の記録票をシステムに置き換える必要がありますか?
いいえ。停止の記録に関するレベル3の回答は、作業者が直の間に、理由リストから選んでスプレッドシートや端末に停止を記録している状態を記述しています。ラインのPCにある共有スプレッドシートで十分です。大切なのは、理由を後から再構成するのではなく、直の間に選ぶことです。
どの柱から取り組むべきですか?
まずはレポートが示す3つのギャップから始めてください。1か所から始めたいなら、毎日の会議を毎日定刻に開くことです。それによって、他のすべての柱にレビューされる場ができます。