Poziom 2: Świadomy
Zakład na Poziomie 2 uzyskuje w Factory Excellence Index od 200 do 399 punktów. Mierzy część strat i ma część rutyn, ale dane przychodzą z opóźnieniem, metody różnią się między liniami, a wiele działań pozostaje otwartych.
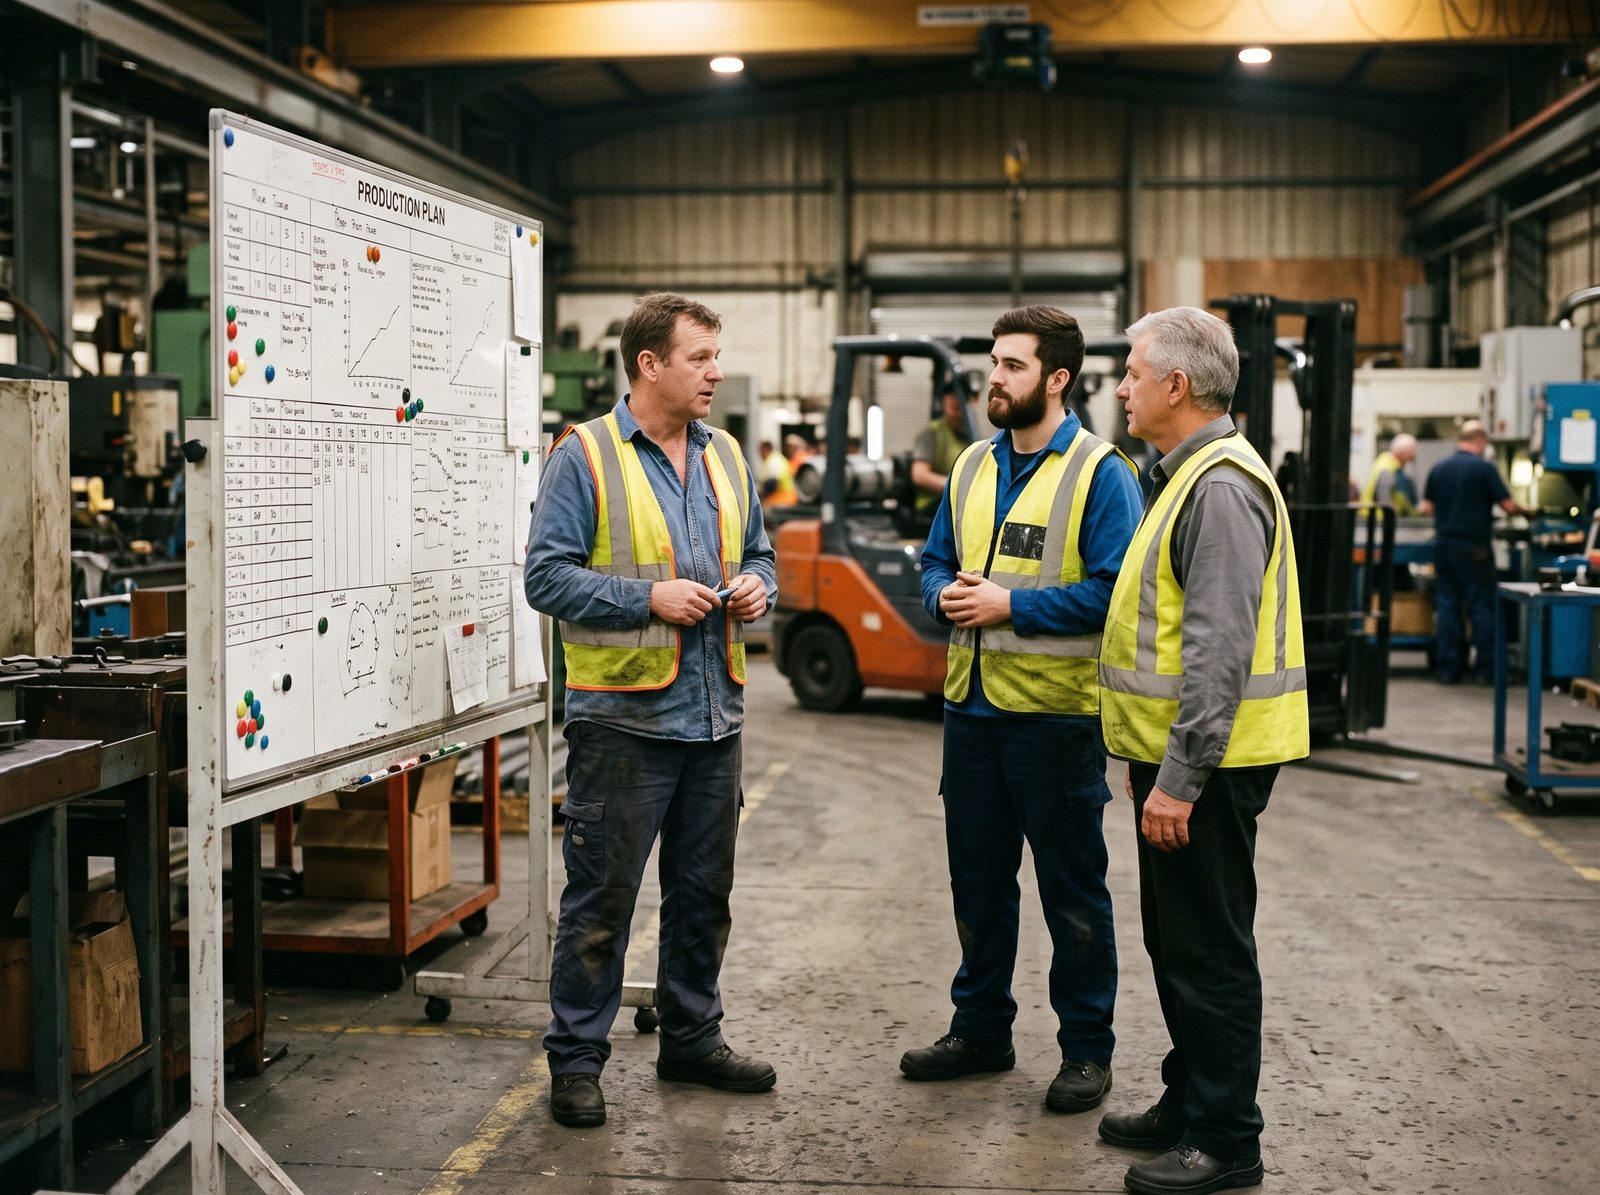
30-minutowy obchód hali w zakładzie na Poziomie 2
Przy zmianie zmian brygadzista kończący pracę zostawia w zeszycie przy linii stronę notatek: „chwytak znowu szwankuje”, „brakuje etykiet”, jakaś przekreślona liczba. Brygadzista nowej zmiany czyta je sam.
Tablica jest i niedawno była używana. Wykonanie wobec planu jest wpisane za poniedziałek i wtorek; środa jest pusta, bo osobę, która ją uzupełniała, przeniesiono na inną linię. Operatorzy rzadko widzą liczbę młodszą niż jeden dzień.
Codzienne spotkanie produkcyjne odbywa się w większość dni, ale to, kto przychodzi i co jest omawiane, zależy od tego, kto akurat jest. Wczorajsze liczby pochodzą z papierowych kart, które ktoś przepisał do arkusza, a gdy wynik przestojów wygląda źle, utrzymanie ruchu go kwestionuje. Spotkanie kończy się działaniami zapisanymi w protokole, obok działań z zeszłego tygodnia, które wciąż są otwarte.
Podczas obchodu staje wąskie gardło. Operator wie, do kogo dzwonić, i dzwoni, ale nie ma reguły, kiedy przejść na wyższy poziom, jeśli technik nie przychodzi. Zatrzymanie trafia na papierową kartę z godziną rozpoczęcia i słowem „utrzymanie ruchu”. Okno konserwacji planowej dla tej maszyny przesunięto w zeszłym tygodniu, żeby dokończyć pilne zamówienie.
Zakład na Poziomie 2 ma większość elementów systemu. Brakuje mu wyczucia czasu i konsekwencji: informacja przychodzi, gdy moment na działanie już minął, a każda rutyna zależy od tego, kto akurat ją prowadzi.
Jak zwykle wygląda sześć filarów na Poziomie 2
Tabela odpowiada drugiej opisanej odpowiedzi w każdym pytaniu modelu. Warto porównać ją z indeksami filarów w raporcie z oceny; pełny zestaw opisanych odpowiedzi jest na stronie filarów.
| Filar | Typowa praktyka na tym poziomie |
|---|---|
| Widoczność wyników | Operatorzy wypełniają papierowe karty na każdej zmianie, później przepisywane do arkusza. Linia dowiaduje się o opóźnieniu następnego dnia. Podaje się wskaźnik wydajności lub OEE, ale każda linia lub zmiana liczy go inaczej. Dane o produkcji są akceptowane, dane o przestojach podważane. |
| Codzienne zarządzanie i rutyny zmianowe | Codzienne spotkanie produkcyjne o zmiennej treści i składzie. Przekazanie zmiany w formie dowolnych notatek. Tablice aktualizowane nieregularnie. Ludzie wiedzą, do kogo dzwonić, ale nie ma reguł czasowych. Niektóre rutyny mistrzów istnieją, ale nie są spisane. |
| Rozwiązywanie problemów strat i przestojów | Sumy przestojów przeglądane co miesiąc, priorytety ustalane na podstawie doświadczenia. Przyczyny szuka się w nieformalnej rozmowie; skuteczność działań korygujących sprawdza się, jeśli ktoś pamięta. Konserwacja planowa istnieje, ale często jest przesuwana. Czas przezbrojenia znany w przybliżeniu, mikroprzestoje niemierzone. |
| Motor doskonalenia | Sporadyczne projekty lub warsztaty kaizen niezwiązane z celami. Działania zapisane w protokołach, wiele pozostaje otwartych. Pewne pisemne instrukcje, często nieaktualne. Korzyści szacuje lider projektu; wiele wyników się cofa. |
| Ludzie i odpowiedzialność pierwszej linii | Istnieje ewidencja szkoleń, a brygadziści przechodzą sporadyczne szkolenia. Operatorzy od czasu do czasu zgłaszają pomysły, rzadko dostając informację zwrotną. Nieformalne podziękowania. Coroczna ankieta. |
| Fundamenty danych i łączności | Kilka lokalnych wyświetlaczy przy maszynach albo dane ze sterowników PLC, które nie są zbierane. Idealne czasy cyklu nieznane lub wzięte z tabliczki znamionowej. Dane przenoszone do ERP ręcznie i trzymane na dyskach współdzielonych. Obowiązuje polityka IT, ale nie jest dostosowana do hali produkcyjnej. |
Co trzyma zakłady na Poziomie 2
- Wczorajsze dane, zeszłotygodniowa pamięć. Papierowe karty przepisywane po kilku dniach oznaczają, że na spotkaniu omawia się zatrzymania, których nikt dobrze nie pamięta. Rozwiązaniem nie jest lepszy arkusz, tylko zapisywanie przyczyny w trakcie zmiany.
- Dwie wersje każdej liczby. Gdy linie liczą wydajność różnie, a utrzymanie ruchu prowadzi własny rejestr przestojów, spotkania schodzą na to, czyja liczba jest prawdziwa. Dopóki nie ma jednej definicji i jednego oficjalnego źródła, żadnej straty nie da się z przekonaniem uznać za priorytet.
- Działania, które żyją w protokołach. Na działanie zapisane w protokole ze spotkania nikt w przyszłym tygodniu nie spojrzy. Lista otwartych spraw rośnie, a ludzie uczą się, że uzgodnienie działania niczego nie zmienia.
- Projekty bez celu. Warsztaty kaizen niepowiązane z żadną stratą dają zakładowi jeden dobry tydzień i niewiele potem. Bez powiązania z celem zakładu nikt nie zauważa, kiedy wyniki się cofają.
- Konserwacja planowa jako pierwsza ofiara. Każde przesunięcie wydaje się tego dnia rozsądne. W ciągu miesięcy zamienia pracę planową w usuwanie awarii.
Pięć działań, które prowadzą zakład na Poziom 3
Poziom 3 to etap, na którym rutyny i definicje są spisane i przestrzegane. Te działania to drugie „następne działanie” w odpowiednich pytaniach modelu, ułożone w kolejności, która buduje jeden działający cykl tygodniowy.
- Miesiąc 1: uporządkować spotkanieSpisać agendę, ustalić listę uczestników i zaczynać punktualnie codziennie przez pełny miesiąc, także w dni nieobecności dyrektora zakładu. Równocześnie zamienić notatki z przekazania zmiany w jednostronicowy formularz ze stałymi polami: status, otwarte sprawy, bezpieczeństwo, jakość, materiały.
- Miesiąc 1: jedna definicja, jedna lista przyczynPorównać, jak każda linia liczy swój wskaźnik wyników, uzgodnić jedną spisaną definicję z produkcją, utrzymaniem ruchu i finansami (łącznie z tym, co liczy się jako czas planowany) i przeliczyć według niej ostatni miesiąc. Z czterech tygodni opisowych wpisów o zatrzymaniach utworzyć 15–25 kodów przyczyn, wprowadzanych w trakcie zmiany. Kody i idealne czasy cyklu trzymać w jednym miejscu.
- Miesiąc 2: tablica na koniec zmianyWyznaczyć na każdej zmianie jedną osobę, która na koniec zmiany wpisuje na tablicy wykonanie wobec planu wraz z dwiema najważniejszymi przyczynami odchylenia. Brygadzista wyjaśnia następnej zmianie największą stratę. Pusta tablica staje się punktem porannego spotkania następnego dnia.
- Miesiąc 2: cotygodniowe Pareto i jedna metodaTworzyć co tydzień dla każdej głównej linii Pareto czasu zatrzymań według przyczyn i przypisywać trzy największe pozycje imiennie wskazanym osobom. Wybrać jedną metodę analizy (na początek wystarczy 5 Why), przeszkolić mistrzów na prawdziwym przypadku z ich własnej linii i stosować ją przy każdym poważnym zdarzeniu.
- Miesiąc 3: jedna lista działań i reguły czasowePrzenieść wszystkie działania z protokołów na jedną wspólną listę: co, kto, do kiedy. Przeglądać ją co tydzień na tym samym spotkaniu i każdą pozycję zamknąć lub nadać jej nowy termin. Dodać na stronie eskalacji reguły czasowe, określające, po ilu minutach wzywany jest każdy kolejny poziom, i wywiesić ją przy linii.
Następnie ponownie wypełnić ocenę. Jeśli wynik się zmienił, a poziom nie, warto spojrzeć na indeksy filarów: przyczyną może być zasada najsłabszego filaru.
Co Poziom 2 oznacza dla wyróżnienia
Zakłady na Poziomie 2 nie mogą ubiegać się o Factory Excellence Recognition. Otrzymują pełny raport, łącznie z trzema największymi lukami i działaniem na 90 dni dla każdej z nich, który służy jako plan na kolejny kwartał.
Wyróżnienie staje się dostępne od Poziomu 3, gdy zakład może wnioskować o weryfikację i zostać wzięty pod uwagę przez jury swojej ligi.
Poziom ogólny nie może być wyższy o więcej niż jeden poziom od poziomu najsłabszego filaru. Zakład może uzyskać 400 punktów lub więcej i nadal być pokazywany na Poziomie 2, bo jeden filar jest na Poziomie 1. Najszybszą drogą na Poziom 3 jest wtedy podniesienie tego filaru, a nie dalsze wzmacnianie mocnych. Szczegóły w metodologii.
Pytania
Nasz wynik przekracza 400, a raport pokazuje Poziom 2. Dlaczego?
Z powodu zasady najsłabszego filaru: poziom ogólny nie może być wyższy o więcej niż jeden poziom od najsłabszego filaru. Jeśli indeks jednego filaru jest poniżej 200, ten filar jest na Poziomie 1, a poziom ogólny zatrzymuje się na Poziomie 2. Raport pokazuje indeks każdego filaru, więc łatwo znaleźć ten, który wyznacza granicę.
Czy aby dojść do Poziomu 3, trzeba zastąpić papierowe karty systemem?
Nie. Odpowiedź na Poziomie 3 w pytaniu o rejestrację zatrzymań opisuje operatorów zapisujących zatrzymania w trakcie zmiany w arkuszu lub na terminalu, z wyborem przyczyny z listy. Wystarczy wspólny arkusz na komputerze przy linii. Liczy się to, żeby przyczyna była wybierana w trakcie zmiany, a nie odtwarzana później.
Od którego filaru zacząć?
Od trzech luk wskazanych w raporcie. Jeśli potrzebny jest jeden punkt startowy, niech codzienne spotkanie odbywa się punktualnie każdego dnia: daje ono wszystkim pozostałym filarom miejsce, w którym można je przeglądać.