2级:初步认知
2级工厂在 Factory Excellence Index 上的得分介于200到399之间。工厂测量了一部分损失,也有一些例行机制,但数据来得晚,各产线方法不一,很多行动一直没有关闭。
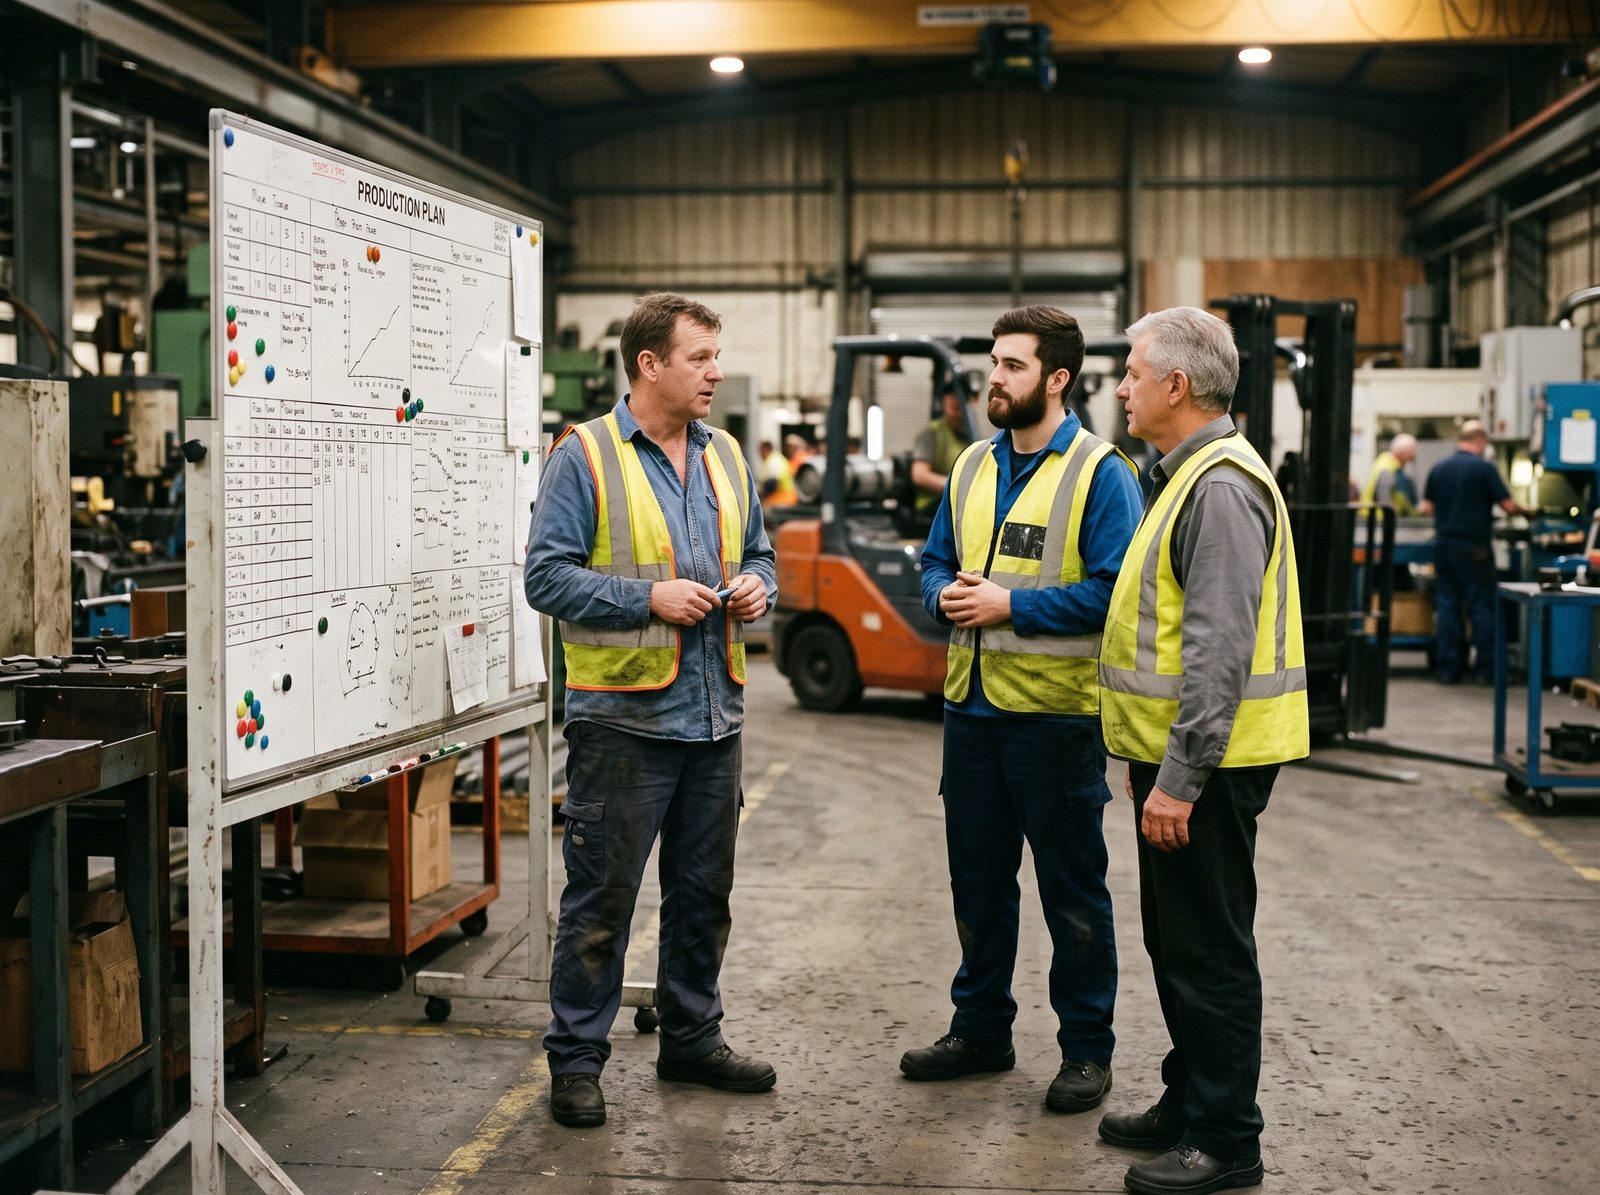
在2级工厂现场走30分钟
交接班时,下班的班组长在产线旁的本子上留下一页记录:“夹爪又出毛病了”“标签不够”,还有一个被划掉的数字。接班的班组长一个人看完这些记录。
有看板,前几天还用过。周一和周二写了实际产出与计划对比;周三是空的,因为负责更新的人被调去了另一条产线。操作工很少能看到一天以内的数字。
每日生产会议多数日子都会开,但谁来参加、讲什么内容,取决于当天谁在。前一天的数字来自纸质记录表,由专人录入电子表格;停机数据一难看,维修部门就提出异议。会议结束时,行动被记入会议纪要,旁边是上周仍未关闭的行动。
走着走着,瓶颈设备停了。操作工知道该找谁,也打了电话,但如果维修技术员没来,什么时候再往上一级找,没有规则。这次停机被记在纸质记录表上,只有开始时间和“维修”两个字。这台设备的计划性维护时段上周被推迟了,为的是赶一个急单。
2级工厂已经具备体系的大部分组成部分。它缺的是时效和一致性:信息到来时,该行动的时机已经过去;每项例行机制都取决于恰好由谁来执行。
2级工厂六大支柱的典型状况
下表对应模型中每道题的第2档锚定答案。请与你评估报告中的各支柱指数对照;支柱页面列出了全部锚定答案。
| 支柱 | 这一级的典型做法 |
|---|---|
| 绩效可视化 | 操作工每班填写纸质记录表,之后再录入电子表格。产线第二天才知道自己落后了。会提到效率或OEE数字,但各产线或各班次算法不同。产量数字大家认可,停机数据受到质疑。 |
| 日常管理与班次例行机制 | 每日生产会议的内容和参会人员不固定。交接班靠自由格式的书面记录。看板更新不规律。大家知道该找谁,但没有时间规则。主管有一些例行做法,但没有写下来。 |
| 损失与停机问题解决 | 每月回顾停机总时长,凭经验确定优先级。原因靠非正式讨论找出;对策有人想起来才确认。有计划性维护,但经常被推迟。大致知道换型时间,短停机没有测量。 |
| 持续改善机制 | 偶尔有项目或改善周(kaizen)活动,与目标无关联。行动记在会议纪要里,很多一直没有关闭。有一些书面作业指导,但经常过时。收益由项目负责人估算;很多成果会倒退。 |
| 人员与一线自主 | 有培训记录,班组长偶尔接受培训。操作工偶尔提出想法,很少得到反馈。口头道谢。每年一次调查。 |
| 数据与互联基础 | 少数设备有本地显示,或者PLC里有数据但没有采集。理想节拍不清楚,或者直接取自设备铭牌。数据靠人工转录到ERP,存放在共享盘上。沿用IT安全策略,但没有针对车间现场调整。 |
让工厂停留在2级的原因
- 昨天的数据,上周的记忆。 纸质记录表隔几天才录入,意味着会上讨论的是谁都记不清的停机。解决办法不是换一个更好的电子表格,而是在班中就记录原因。
- 每个数字都有两个版本。 各产线的效率算法不同,维修部门又另记一套停机记录,会议的时间就耗在了谁的数字对上面。在只有一个定义、一个官方来源之前,任何损失都无法有把握地排定优先级。
- 只存在于会议纪要里的行动。 写在会议记录里的行动,下周没有人会去看。未关闭清单越来越长,大家也就明白了:商定一项行动什么都改变不了。
- 没有目标的项目。 与损失无关的改善周活动,能让工厂好上一周,之后就所剩无几。没有和工厂目标挂钩,成果倒退时也没有人察觉。
- 计划性维护总是先让路。 每一次推迟,在当天看来都合情合理。几个月下来,计划内的工作就变成了故障抢修。
让工厂升到3级的五项行动
3级意味着例行机制和定义都已成文并得到执行。这些行动取自模型中相关问题的第二项“下一步行动”,按顺序安排,目的是建立起一个真正运转的每周循环。
- 第1个月:把会议固定下来把议程写下来,固定参会名单,每天准时开始,坚持整整一个月,包括厂长不在的日子。同时,把交接班记录改成一页纸的固定栏位表格:状态、未关闭问题、安全、质量、物料。
- 第1个月:一个定义,一份原因清单对比各产线目前如何计算绩效数字,与生产、设备维修和财务共同确定一份书面定义(包括什么算计划时间),并用它重新计算上个月的数据。把四周的自由文本停机记录整理成15到25个原因代码,在班中录入。把原因代码和理想节拍统一存放在一个地方。
- 第2个月:下班前的看板每班指定一人,在下班前把实际产出与计划写在看板上,并写出造成差距的两个主要原因。班组长向下一班说明本班的主要损失。看板空着,就成为第二天早会的议题。
- 第2个月:每周帕累托图和一种方法为每条主要产线建立每周按原因统计的停机时长帕累托图,把排前三的项目分派给具名人员。选定一种分析方法(起步用5个为什么就够了),用主管自己产线上的真实案例进行培训,并在每次重大事件中使用。
- 第3个月:一份行动清单和时间规则把所有行动从会议纪要中移到一份共享清单上:做什么、谁负责、何时完成。每周在同一个会议上回顾,每一项要么关闭、要么重新定日期。在升级规则页上加上时间规则,写明多少分钟后呼叫哪一级,并张贴在产线旁。
然后再做一次评估。如果得分有变化而等级没变,请查看各支柱指数:原因可能在于短板支柱规则。
2级对认可意味着什么
2级工厂不具备 Factory Excellence Recognition 的资格。它们会收到完整的报告,包括三个主要差距及各自的90天行动,可以作为下一季度的计划。
认可从等级3开放,届时工厂可以申请核验,并由所在区域组的评审团评定。
总体等级不能比短板支柱的等级高出一级以上。一家工厂可能得分达到400或以上,却因为某个支柱处于1级而显示为2级。这时升到3级的捷径是把这个支柱提上来,而不是继续拉高强项。详见方法论。
常见问题
我们的得分超过400,报告却显示2级,为什么?
因为短板支柱规则:总体等级不能比短板支柱高出一级以上。如果某个支柱指数低于200,这个支柱就处于1级,总体等级止步于2级。报告显示每个支柱的指数,很容易找到是哪个支柱设定了上限。
要达到3级,我们必须用系统替换纸质记录表吗?
不必。停机记录这道题的3级答案描述的是:操作工在班中通过电子表格或终端记录停机,并从原因清单中选择原因。产线电脑上的一个共享电子表格就能做到。关键在于原因是在班中选定的,而不是事后回忆补填的。
应该先改善哪个支柱?
先从报告列出的三个差距入手。如果想找一个起点,就让每日会议每天准时召开:它能让其他每个支柱都有一个被复盘的场合。