1级:被动应对
1级工厂在 Factory Excellence Index 上的得分介于0到199之间。绩效靠记忆和上一次危机来管理,因此大多数损失都看不见,对策也很少能持久。
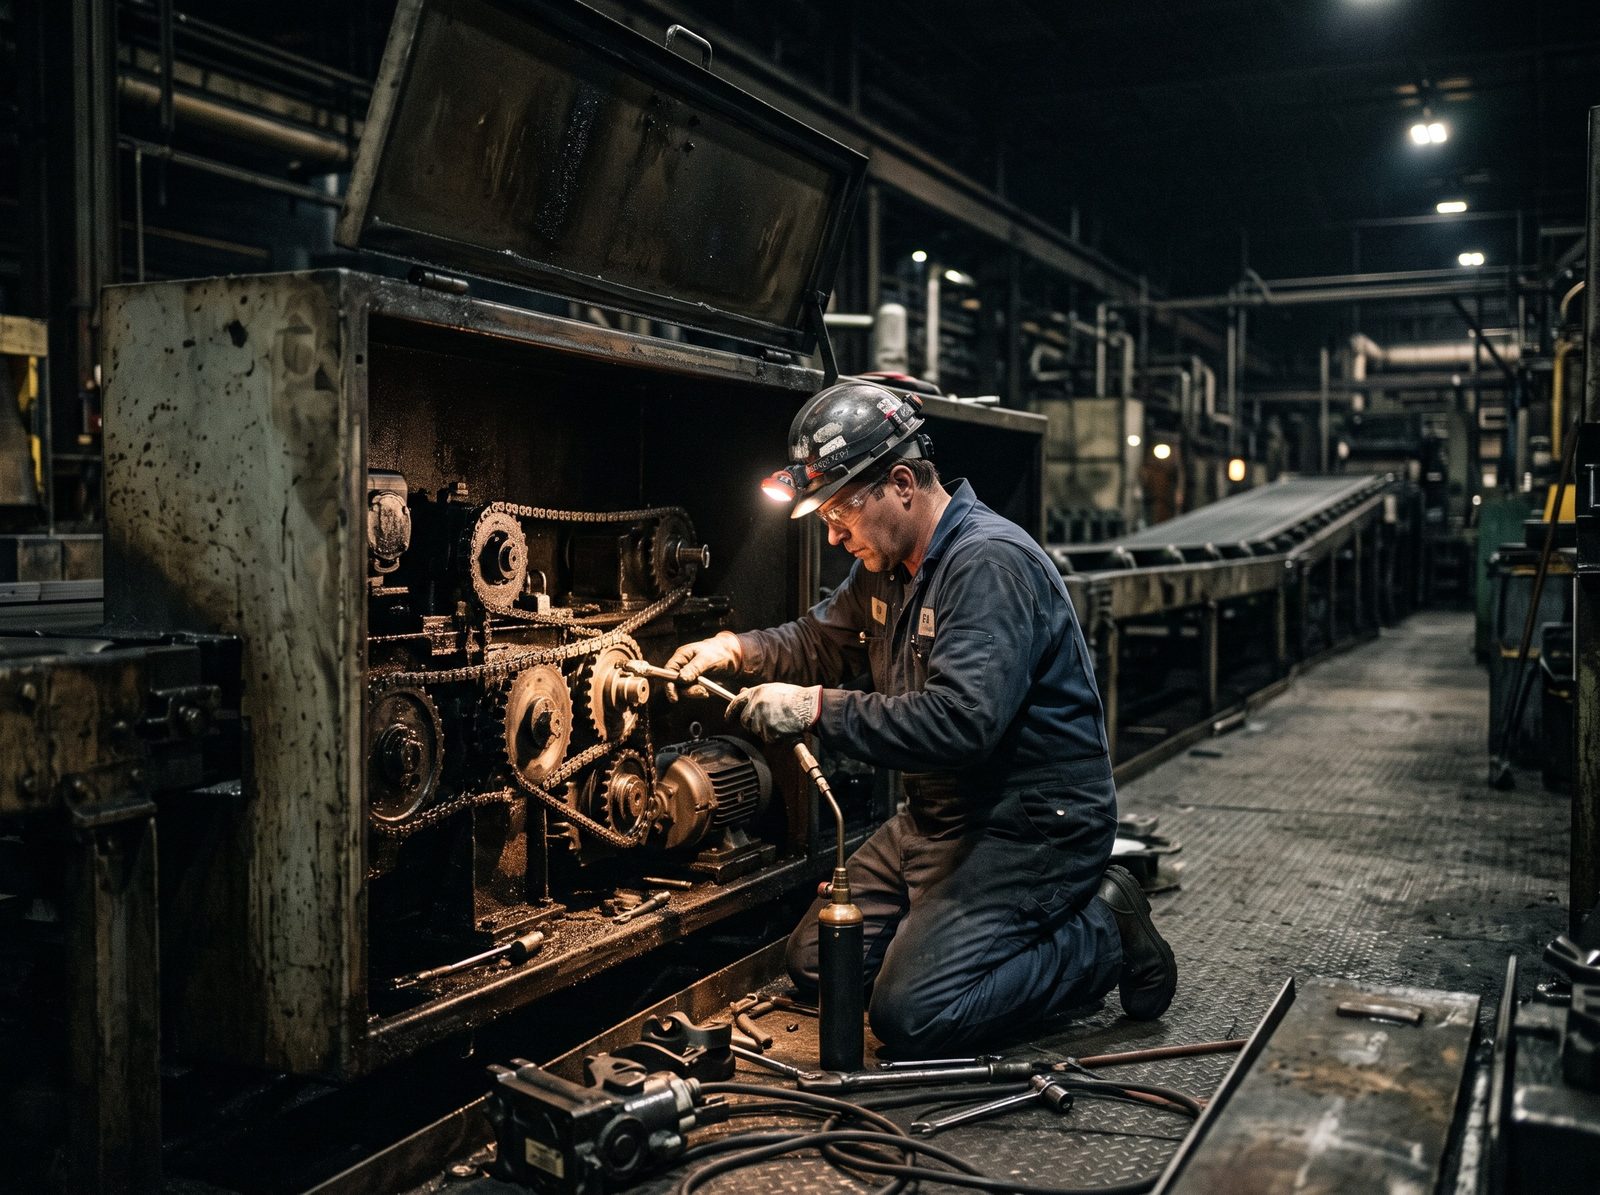
在1级工厂现场走30分钟
赶在交接班时到现场,规律很快就会显现。夜班的人往外走,早班的人往里进,夜里发生了什么全靠口口相传,甚至根本没人说。接班的班组长是看到托盘数量不够,才知道瓶颈设备夜里停过一段时间。
产线旁的看板(如果有的话)上写着几周前的日期、一个维修电话和一张安全海报。班中没有人在上面写东西。实际产出与计划的对比,没有张贴在任何操作工能看到的地方。
早会(如果开的话)在生产经理的办公室里举行,人来得差不多了才开始。数字来自某人上周更新的电子表格,话题很快就转到产量缺口该怪谁。
走到第二十分钟,瓶颈产线上的一台设备停了。操作工先等着,然后去找维修技术员,技术员把设备重新启动后就走了。没有人记录产线停了多久、为什么停。如果明天再发生,就由当班的人按自己知道的办法处理。
这些都不说明大家不上心。缺的是一套让损失看得见的体系,让工厂能够选择先解决哪些损失,而不是对所有损失都疲于应付。
1级工厂六大支柱的典型状况
下表对应模型中每道题的第1档锚定答案。你自己的评估报告可能会显示某个支柱比其他支柱高出一档:那正是已经有基础可以依托的地方。
| 支柱 | 这一级的典型做法 |
|---|---|
| 绩效可视化 | 只有重大故障会记在交接本上。产线要从周报或月报中才知道自己落后了。只统计产量这一个指标,会上经常争论数字,各人自己另外记一套数。 |
| 日常管理与班次例行机制 | 没有固定的会议;问题来了再处理。交接班靠口头,或者根本不交接。看板缺失或内容过时,升级取决于当班的是谁,主管整天都在救火。 |
| 损失与停机问题解决 | 谁的声音大、哪台设备上一次坏了,就先处理谁。不做分析就直接处理,也没有人确认是否有效。维修部门被动应对故障,两个部门互相指责。换型和短停机没有测量。 |
| 持续改善机制 | 没有改善计划;改善随机发生。商定的行动没有跟踪,作业方法因人而异,收益不衡量,成果很快消退。 |
| 人员与一线自主 | 技能靠在岗边干边学,没有记录。操作工只负责报告问题,仅此而已。班组长凭技术能力提拔,没有领导力培训;出色的工作得不到认可,一线也没有发声的渠道。 |
| 数据与互联基础 | 没有任何设备联网,也没有理想节拍之类的基础数据。生产数据存放在个人文件中,与其他系统相互孤立。车间网络安全没有被考虑。 |
每个支柱都有单独的页面,列出全部锚定答案:可视化、日常管理、问题解决、持续改善、人员和数据。
让工厂停留在1级的原因
- 救火占用了本该用来停止救火的时间。 主管整个班次都在追着故障跑,腾不出半小时去巡线,也没空每周看一次停机情况,于是故障一再发生。报告把这种画像称为“疲于救火”。
- 铺得太开。 在所有产线同时启动的改善计划,所需要的精力超出了1级工厂的余力,很快就会停滞。一条产线,通常是瓶颈产线,就足以养成起步的习惯。
- 先上屏幕,而不是先建例行机制。 没有人在会上看的显示屏,就成了墙纸。1级工厂需要的首批数据可以手写,只要每天早上有人去读它。
- 例行机制依赖某一个人。 如果早会只在厂长在的时候才开,它就还不是例行机制。看看节假日期间会发生什么,就能检验出来。
- 用数字找责任人。 操作工记录了一次停机,换来的却是一顿批评,那么大家就不再记录停机。数据越来越少,工厂也就越来越看不清。
让工厂升到2级的五项行动
这些行动来自模型中相关问题的首项“下一步行动”。它们几乎不花钱,用纸笔就能做,并且按顺序排列,每一项都为下一项创造所需的时间或信息。
- 第1周:每日站会每天在同一时间、同一地点召开15分钟站会,固定四个议题:安全、质量、产出、问题。即使没什么可说的日子也要开;在这个阶段,习惯比内容更重要。
- 第1到4周:瓶颈产线的班次记录在瓶颈产线放一页纸的记录表:每次超过五分钟的停机,都写下开始时间、结束时间和原因(自由填写)。连续四周每天早上在站会上复盘,在此之前不增加其他内容。在记录表旁边张贴每条产线前一天的实际产出与计划对比,必要时用纸质版。
- 第2周:一页纸的升级规则每条产线写明:每个班次遇到设备故障、质量问题和缺料时分别找谁。再加上书面交接,每班三行:生产了什么、停了什么、还有什么没解决。
- 从第3周起:周一前五项每周一列出瓶颈设备上周停机时长排前五的停机,从中选一项着手解决。任何超过一小时的故障,在工单关闭之前写下发生了什么以及为什么发生。把每项行动都列入同一份清单,写明负责人和日期,另加一列:我们怎么知道它有效?
- 从第4周起:保住主管的巡线时间请每位主管每天留出30分钟,在固定时间、按固定路线巡线。在站会上问班组一个问题:昨天是什么拖慢了你们?把答案写在看板上。
90天后,再做一次评估,并与首次评估逐题对比。有变化的题目说明哪些习惯坚持下来了;没有变化的题目说明下一个90天该把力气用在哪里。
1级对认可意味着什么
1级工厂不具备 Factory Excellence Recognition 的资格。它们和其他所有工厂一样,会立即收到报告:得分、等级、雷达图、各支柱指数、画像类型,以及三个主要差距,每个差距都附有具体的90天行动。对1级工厂来说,这份报告就是行动计划。
认可从等级3开始,前提是完成一次可选且免费的核验。要达到等级3,就要先把短板支柱提上来,原因见下面这条规则。
你的总体等级不能比短板支柱的等级高出一级以上。数据支柱处于1级的工厂,总体可以达到2级,但无论其他支柱多强,都达不到3级。计算方法详见方法论页面。
常见问题
1级是一个糟糕的结果吗?
它是一个准确的起点,这比一个好看的起点更有用。本指数衡量的是管理实践,而不是努力或才干;1级的得分说明工厂还没有建立起让损失看得见的例行机制。报告中的三项90天行动正是为这种情况编写的。
升到2级需要软件吗?
不需要。本页的每一项行动都可以用纸笔或电子表格完成:停机记录、一页纸的升级规则、周一清单、站会。无论工厂使用何种系统或未使用任何系统,都可以参加本指数,参与无需购买任何产品。关于监控方案的指南,请另行参阅 factorymetrics.org。
应该从哪条产线开始?
从瓶颈开始:限制工厂出货能力的那条产线或那台设备。在那里损失的时间,就是整个工厂损失的时间,所以停机记录和周一复盘会在那里率先见到回报。