Niveau 1 : Réactif
Une usine de Niveau 1 obtient entre 0 et 199 au Factory Excellence Index. La performance se pilote de mémoire et au gré de la dernière crise : la plupart des pertes restent invisibles et les corrections tiennent rarement.
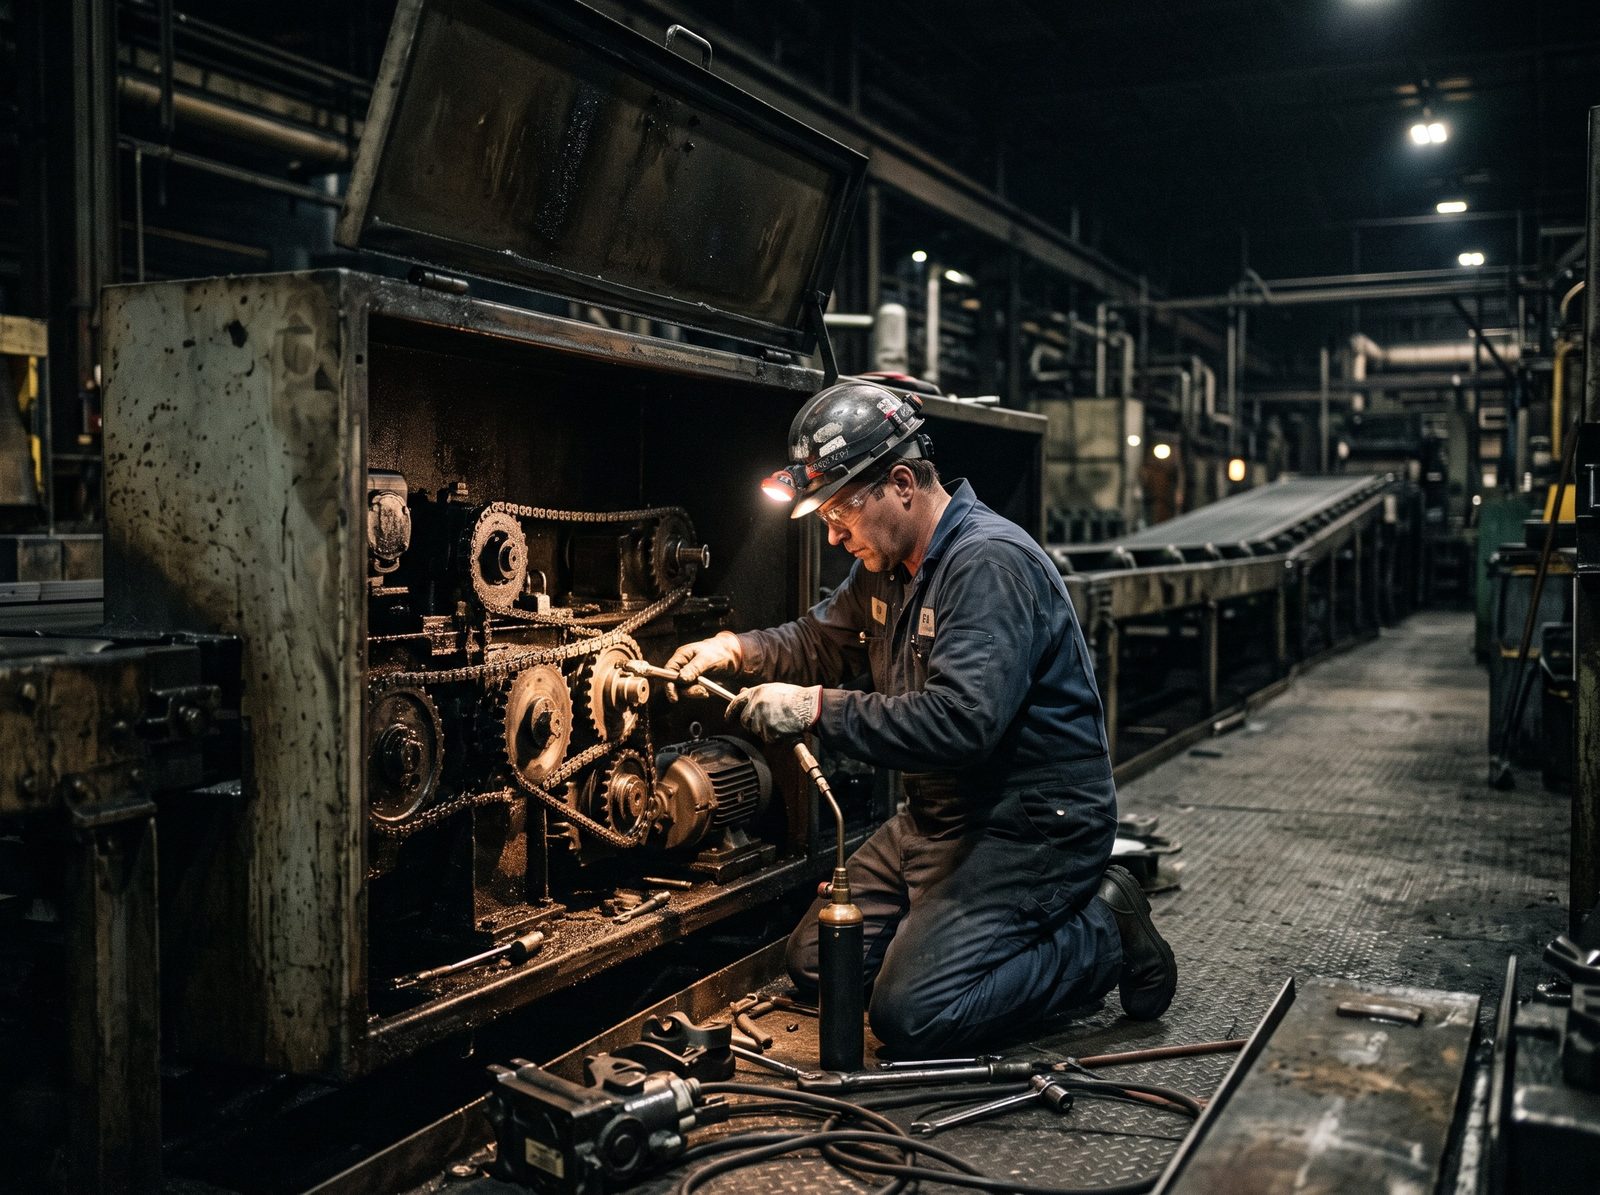
30 minutes de tournée terrain dans une usine de Niveau 1
Arrivez au changement de poste et le schéma apparaît vite. L'équipe de nuit s'en va pendant que l'équipe du matin arrive, et ce qui s'est passé dans la nuit se transmet de bouche à oreille, quand il se transmet. Le chef d'équipe entrant apprend que le goulot a été arrêté une partie de la nuit en constatant qu'il manque des palettes.
Le tableau près de la ligne, s'il existe, porte une date vieille de plusieurs semaines, le numéro de téléphone de la maintenance et une affiche sécurité. Personne n'y écrit pendant le poste. La production par rapport au plan n'est affichée nulle part où un opérateur pourrait la voir.
La réunion du matin, quand elle a lieu, se tient dans le bureau du responsable de production et commence quand suffisamment de monde est arrivé. Les chiffres viennent d'un tableur que quelqu'un a mis à jour la semaine dernière, et la discussion tourne vite à la recherche d'un coupable.
Vingt minutes après le début de la tournée, une machine du goulot s'arrête. L'opérateur attend, puis part chercher un technicien, qui la redémarre et repart. Personne n'enregistre combien de temps la ligne est restée arrêtée ni pourquoi. Si cela se reproduit demain, ce sera traité par celui qui sera de poste, à sa manière.
Rien de tout cela ne signifie que les gens s'en désintéressent. Ce qui manque, c'est un système qui rende les pertes visibles, pour que l'usine puisse choisir lesquelles attaquer au lieu de réagir à toutes.
À quoi ressemblent généralement les six piliers au Niveau 1
Le tableau reprend la première réponse ancrée de chaque question du modèle. Le rapport de votre propre évaluation peut montrer un pilier une marche au-dessus des autres : c'est là qu'il existe déjà une base sur laquelle construire.
| Pilier | Pratique typique à ce niveau |
|---|---|
| Visibilité de la performance | Seules les grosses pannes sont notées dans un cahier. La ligne apprend qu'elle était en retard par un rapport hebdomadaire ou mensuel. Le nombre de pièces produites est le seul indicateur, les chiffres sont contestés en réunion et chacun tient ses propres comptages. |
| Management quotidien et rituels de poste | Pas de réunion régulière ; les problèmes sont traités au fil de l'eau. La passation de consignes se fait à l'oral ou pas du tout. Les tableaux sont absents ou périmés, l'escalade dépend de qui est de poste, et les agents de maîtrise passent la journée à éteindre des incendies. |
| Résolution de problèmes sur les pertes et les arrêts | Le problème qui fait le plus de bruit ou la dernière panne mobilise l'attention. Les corrections sont appliquées sans analyse et personne ne vérifie qu'elles ont marché. La maintenance réagit aux pannes et les deux services se renvoient la responsabilité. Les changements de série et les micro-arrêts ne sont pas mesurés. |
| Moteur d'amélioration | Pas de programme ; les améliorations se font au coup par coup. Les actions décidées ne sont pas suivies, les méthodes de travail dépendent de la personne, les gains ne sont pas mesurés et les résultats s'estompent vite. |
| Équipes et responsabilisation du terrain | Les compétences s'acquièrent sur le tas, sans trace écrite. Les opérateurs signalent les problèmes, sans plus. Les chefs d'équipe sont promus pour leurs compétences techniques sans formation au management, le travail bien fait n'est pas reconnu et le terrain n'a aucun canal pour se faire entendre. |
| Socle données et connectivité | Aucune machine n'est connectée et il n'existe pas de données de référence comme les temps de cycle idéaux. Les données de production sont dans des fichiers personnels, isolées des autres systèmes. La cybersécurité de l'atelier n'est pas prise en compte. |
Chaque pilier a sa propre page avec l'ensemble des réponses ancrées : visibilité, management quotidien, résolution de problèmes, amélioration, équipes et données.
Ce qui maintient les usines au Niveau 1
- Éteindre les incendies absorbe le temps nécessaire pour arrêter d'en éteindre. Un agent de maîtrise qui passe tout son poste à courir après les pannes n'a pas une demi-heure pour une tournée terrain ou un examen hebdomadaire des arrêts : les pannes continuent. Le rapport appelle ce profil « Mode pompier ».
- Commencer trop large. Un programme lancé sur toutes les lignes à la fois demande plus d'attention qu'une usine de Niveau 1 n'en a de disponible, et il s'enlise. Une seule ligne, en principe le goulot, suffit pour installer les premières habitudes.
- Commencer par un écran plutôt que par un rituel. Un affichage que personne n'examine en réunion devient du papier peint. Les premières données dont une usine de Niveau 1 a besoin peuvent être écrites à la main, du moment que quelqu'un les lit chaque matin.
- Des rituels qui dépendent d'une seule personne. Si la réunion du matin n'a lieu que quand le directeur d'usine est présent, ce n'est pas encore un rituel. Testez-le à ce qui se passe pendant les congés.
- Utiliser les chiffres pour trouver un coupable. Quand un arrêt déclaré par un opérateur lui revient sous forme de reproche, les gens cessent de déclarer les arrêts. Les données s'appauvrissent et l'usine devient encore plus aveugle.
Cinq actions pour amener une usine au Niveau 2
Elles reprennent la première « action suivante » des questions concernées du modèle. Elles ne coûtent presque rien, fonctionnent sur papier et sont ordonnées de sorte que chacune libère le temps ou l'information dont la suivante a besoin.
- Semaine 1 : un point debout quotidienTenez chaque jour, à la même heure et au même endroit, un point debout de 15 minutes avec quatre rubriques : sécurité, qualité, production, problèmes. Tenez-le même les jours où il y a peu à dire ; à ce stade, l'habitude compte plus que le contenu.
- Semaines 1 à 4 : un relevé de poste sur le goulotPlacez un relevé d'une page sur la ligne goulot : heure de début, heure de fin et motif en texte libre pour chaque arrêt de plus de cinq minutes. Analysez-le au point debout chaque matin pendant quatre semaines avant d'ajouter quoi que ce soit. À côté, affichez la production de la veille par rapport au plan pour chaque ligne, sur papier si nécessaire.
- Semaine 2 : une page de règles d'escaladePour chaque ligne, écrivez qui appeler en cas de panne, de problème qualité ou de rupture de matière, pour chaque poste. Ajoutez une passation écrite de trois lignes par poste : ce qui a tourné, ce qui s'est arrêté et ce qui reste ouvert.
- À partir de la semaine 3 : les cinq du lundiChaque lundi, listez les cinq arrêts les plus longs de la semaine précédente sur le goulot et choisissez-en un à traiter. Pour toute panne de plus d'une heure, écrivez ce qui s'est passé et pourquoi avant de clôturer l'intervention. Inscrivez chaque action sur une liste unique avec un responsable, une date et une colonne supplémentaire : comment saurons-nous que cela a marché ?
- À partir de la semaine 4 : sanctuariser la tournée de l'agent de maîtriseDemandez à chaque agent de maîtrise de sanctuariser 30 minutes par jour pour une tournée terrain, sur le même parcours et à la même heure. Au point debout, posez une question à l'équipe : qu'est-ce qui vous a ralentis hier ? Notez les réponses sur le tableau.
Au bout de 90 jours, refaites l'évaluation et comparez-la réponse par réponse avec la première. Les questions qui ont progressé montrent les habitudes qui ont tenu ; celles qui n'ont pas bougé montrent où consacrer les 90 jours suivants.
Ce que signifie le Niveau 1 pour la reconnaissance
Les usines de Niveau 1 ne sont pas éligibles à la Factory Excellence Recognition. Elles reçoivent le même rapport immédiat que toutes les autres usines : score, niveau, radar, indices des piliers, profil type et les trois plus grands écarts, chacun avec une action précise à 90 jours. Pour une usine de Niveau 1, ce rapport est le plan.
La reconnaissance commence au Niveau 3, après une vérification facultative et gratuite. Pour y arriver, il faut d'abord relever les piliers les plus faibles, en raison de la règle ci-dessous.
Votre niveau global ne peut pas dépasser de plus d'un niveau celui de votre pilier le plus faible. Une usine dont le pilier Données est au Niveau 1 peut atteindre le Niveau 2 au global, mais pas le Niveau 3, quelle que soit la solidité de ses autres piliers. Le calcul est détaillé sur la page méthodologie.
Questions
Un résultat de Niveau 1 est-il un mauvais résultat ?
C'est un point de départ exact, ce qui est plus utile qu'un point de départ flatteur. L'Index mesure les pratiques de management, pas l'effort ni le talent, et un score de Niveau 1 indique que l'usine n'a pas encore les rituels qui rendent les pertes visibles. Les trois actions à 90 jours du rapport sont écrites précisément pour cette situation.
Faut-il un logiciel pour passer au Niveau 2 ?
Non. Chaque action de cette page fonctionne sur papier ou dans un tableur : un relevé des arrêts, une page d'escalade, une liste du lundi, un point debout. L'Index est ouvert aux usines équipées de n'importe quel système ou d'aucun, et la participation n'exige aucun achat. Les options de suivi de production sont traitées séparément sur factorymetrics.org.
Par quelle ligne commencer ?
Par le goulot : la ligne ou la machine qui limite ce que l'usine peut expédier. Le temps perdu là est perdu pour toute l'usine : c'est donc là qu'un relevé des arrêts et une revue du lundi rapportent en premier.